Inhaltsverzeichnis
1. Überblick über YY/T 0616
In meinen 25 Jahren als Hersteller von Medizinprodukten mit Schwerpunkt auf Sterilbarrieresystemen habe ich die Entwicklung der chinesischen Regulierungsstandards hautnah miterlebt. Die Norm YY/T 0616 ist der entscheidende Maßstab für Verpackungsmaterialien in Einweg-Medizinprodukten. Sie legt insbesondere die Anforderungen an Materialien für die Herstellung von Sterilbarrieresystemen fest und gewährleistet deren Sterilität bis zum Einsatzort.
Dieser Standard entspricht in China der ISO 11607-1 und ist für jeden Hersteller, der nach China exportiert oder dort produziert, unerlässlich, seine Feinheiten zu verstehen. Er definiert die Leistungsanforderungen an Materialien, anstatt spezifische Materialzusammensetzungen vorzuschreiben. Dies ermöglicht Innovationen bei gleichzeitiger Einhaltung strenger Sicherheitsstandards für die Patientenversorgung.
Für Hersteller ist die Einhaltung der Vorschriften nicht nur eine regulatorische Hürde, sondern eine Verpflichtung zur Patientensicherheit. Der Standard gewährleistet, dass die Verpackung Sterilisation, Transport und Lagerung unbeschadet übersteht, ohne die Sterilität der darin enthaltenen chirurgischen Instrumente zu beeinträchtigen. Ich habe erlebt, wie Einrichtungen bei Audits durchgefallen sind, nur weil sie die spezifischen Anforderungen an die Vorbehandlung von Peelbeuteln übersehen hatten.
1.1 Geltungsbereich und Definitionen
Der Anwendungsbereich der Norm YY/T 0616 umfasst Verpackungsmaterialien, die die Sterilität von Medizinprodukten gewährleisten sollen. Dies betrifft vorgeformte sterile Barrieresysteme wie Beutel, Rollen und starre Schalen sowie die zu ihrer Herstellung verwendeten Materialien. Es ist wichtig, diese Norm von den Verpackungsanforderungen für nicht sterile Medizinprodukte zu unterscheiden, die anderen regulatorischen Richtlinien unterliegen.
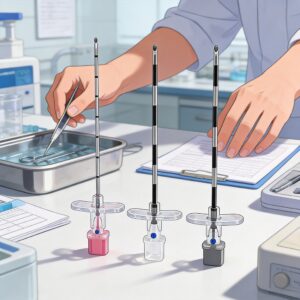
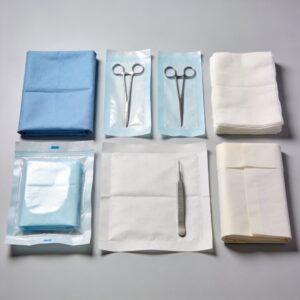
Die Norm definiert ein “Prozedurset” als eine Zusammenstellung von Medizinprodukten für einen bestimmten klinischen Eingriff. Die Verpackung dieser Sets muss validiert werden, um die Sterilität des gesamten Inhalts zu gewährleisten. Dies erfordert eine ganzheitliche Betrachtung des Verpackungsprozesses, von der Rohmaterialqualität bis zum versiegelten Endprodukt. Zum Beispiel … Einweg-Punktionsset für Epiduralanästhesie Das Sterilbarrieresystem muss validiert sein, um den Patienten vor Infektionen zu schützen.
Zu den wichtigsten Definitionen gehören “steriles Barriere-System” (SBS) und “Schutzverpackung”. Das SBS ist die Mindestverpackung, die das Eindringen von Mikroorganismen verhindert, während die Schutzverpackung das SBS und dessen Inhalt vor Beschädigungen schützen soll. Meiner Erfahrung nach verwechseln Ingenieure diese beiden Begriffe häufig, was zu unzureichenden Prüfungen der Schutzverpackung im Verhältnis zum SBS führt.
2. Wichtigste Materialanforderungen
Gemäß YY/T 0616 müssen Materialien hinsichtlich ihrer physikalischen, chemischen und biologischen Eigenschaften bewertet werden. Der Hersteller muss dokumentierte Nachweise erbringen, dass das Material für den vorgesehenen Verwendungszweck sicher und mit dem Sterilisationsverfahren kompatibel ist. Beispielsweise müssen Materialien, die bei der Ethylenoxid-Sterilisation (EO-Sterilisation) eingesetzt werden, eine ausreichende Gasdurchlässigkeit und Belüftung aufweisen.
Ich erinnere mich an einen Fall aus dem Jahr 2018, bei dem ein Hersteller eine Polyethylenfolie hoher Dichte verwendete, die zwar strukturell intakt war, aber aufgrund von beim Biegen entstandenen Nadellöchern den mikrobiellen Barrieretest nicht bestand. Die Norm YY/T 0616 schreibt vor, dass Materialien einen Biegefestigkeitstest bestehen müssen, der die Belastungen im Vertrieb simuliert. Dieser Test ist für flexible Verpackungsmaterialien unerlässlich.
Chemische Prüfungen sind ebenso wichtig. Die Materialien dürfen keine Substanzen enthalten, die in das Medizinprodukt gelangen oder beim Patienten toxische Wirkungen hervorrufen könnten. Wir fordern üblicherweise einen Biokompatibilitätsbericht gemäß ISO 10993-1 an, um die in YY/T 0616 genannten Anforderungen an die biologische Sicherheit zu erfüllen. Dieser umfasst Tests auf Zytotoxizität, Sensibilisierung und Reizung.
2.1 Gängige Materialarten
Obwohl der Standard materialunabhängig ist, haben sich bestimmte Materialien als Industriestandards etabliert. Dazu gehören medizinisches Kraftpapier, Tyvek® (im Spinnverfahren hergestelltes Polyethylen hoher Dichte) und mehrlagige Folienlaminate. Jedes Material bietet spezifische Vorteile und Herausforderungen hinsichtlich Siegelfähigkeit und Sterilisationskompatibilität.
- Medizinisches Kraftpapier: Hervorragend geeignet für die Sterilisation mit ätherischen Ölen und Dampf, erfordert jedoch eine sorgfältige Kontrolle des Flächengewichts und der Porosität.
- Tyvek: Bietet eine robuste mikrobielle Barriere und eine hohe Reißfestigkeit, ideal für schwere Instrumentensets.
- PET/PE-Laminate: Sie bieten gute Sichtbarkeit für die visuelle Inspektion und werden häufig für Niedertemperatur-Sterilisationsverfahren wie EO verwendet.
Der Auswahlprozess muss eine Risikobewertung beinhalten. Enthält die OP-Packung beispielsweise scharfe Instrumente, muss das Material eine hohe Durchstoßfestigkeit aufweisen. Ich empfehle stets ein Versuchsplanungsverfahren (Design of Experiments, DOE), um die Materialeigenschaften an die spezifischen Eigenschaften des jeweiligen Produkts anzupassen. Dies ist insbesondere bei der Verpackung von Artikeln wie … relevant. Einweg-Spinalanästhesienadel, was eine robuste Barriere erfordert, um Beschädigungen während des Transports zu verhindern.
3. Leistungstestprotokolle
Nach der Materialauswahl schreibt YY/T 0616 eine Reihe von Leistungsprüfungen vor. Diese sind obligatorisch und bilden den zentralen Nachweis der Konformität. Zu den Hauptprüfungen gehören die Siegelnahtfestigkeit, die Berstprüfung und die bereits erwähnte mikrobielle Barriereprüfung. Diese Prüfungen müssen an Verpackungen durchgeführt werden, die den ungünstigsten Sterilisationsbedingungen ausgesetzt waren.
In unserer Einrichtung führen wir Siegelnahtfestigkeitsprüfungen mit einem Zugprüfgerät und einem 180°-Schälverfahren durch. Die Akzeptanzkriterien sind in der Norm definiert, müssen aber zusätzlich durch interne Validierungsdaten belegt werden. Basierend auf unseren bisherigen Daten haben wir eine minimale Schälkraft von 1,5 N/15 mm festgelegt, die eine sichere Versiegelung gewährleistet, ohne die Öffnung durch den Arzt zu erschweren.
Der mikrobielle Barrieretest, der häufig mittels Bakterien-Aerosol oder Immersion durchgeführt wird, ist der ultimative Beweis für die Wirksamkeit der Sterilitätsprüfung. Es handelt sich um einen komplexen Test, der ein mikrobiologisches Labor mit geeigneten Sicherheitsvorkehrungen erfordert. Wir senden unsere Proben an ein nach ISO 17025 akkreditiertes Drittlabor, um sicherzustellen, dass die Ergebnisse von den zuständigen Behörden anerkannt werden.
3.1 Prüfung der Dichtungsintegrität
Die Dichtigkeit der Versiegelung ist wohl der wichtigste Parameter für eine Verfahrensverpackung. Die Norm YY/T 0616 fordert, dass die Versiegelung stark genug sein muss, um der Handhabung standzuhalten, aber gleichzeitig so schwach, dass sie sich abziehen lässt, ohne das Papier zu beschädigen (bei Papier-Folien-Beuteln). Die Norm legt Prüfverfahren zur Bewertung der Siegelbreite und -kontinuität fest.
Wir verwenden einen Farbstoffpenetrationstest für poröse Materialien und einen Bersttest für starre Wannen. Beim Farbstofftest wird eine Farbstofflösung auf den Dichtungsbereich aufgetragen und auf Migration durch den Dichtungskanal geprüft. Dieser Test liefert ein positives Ergebnis (bestanden/nicht bestanden) und ist sehr effektiv bei der Erkennung von Kanalleckagen.
- Farbstoffpenetration: Prüft die Dichtigkeit von porösen Materialien.
- Burst-Test: Misst den Druck, der zum Aufreißen der Verpackung erforderlich ist, und gibt so Aufschluss über die Gesamtintegrität.
- Sichtprüfung: Erkennt grobe Mängel wie Falten, Blasen oder Verbrennungen an der Siegelnaht.
Es ist unerlässlich, Dichtungen unter den ungünstigsten Bedingungen hinsichtlich Temperatur und Druck zu prüfen. Bei einem Audit stellte ich fest, dass ein Hersteller Dichtungen ausschließlich unter optimalen Parametern testete. Dies führte zwar zu hervorragenden Ergebnissen, spiegelte aber nicht die Fertigungstoleranzen wider. Wir reduzierten die Temperatur der Dichtung um 10 Grad Celsius, und die Dichtungen bestanden die Prüfung weiterhin. Diese Sicherheitsmarge ist jedoch in der Norm vorgeschrieben. Dies ist besonders wichtig für Bausätze mit mehreren Komponenten, wie z. B. … Kombiniertes Einweg-Punktionsset für Epidural- und Spinalanästhesie, wobei jede Komponente steril bleiben muss.
4. Prozessvalidierung und Alterung
Die Materialprüfung ist nur die halbe Miete; die Prozessvalidierung die andere. YY/T 0616 fordert die Validierung des Dichtungsprozesses, um sicherzustellen, dass er stets Dichtungen erzeugt, die den Materialspezifikationen entsprechen. Dies umfasst die Installationsqualifizierung (IQ), die Funktionsqualifizierung (OQ) und die Leistungsqualifizierung (PQ).
In unserem OQ-Verfahren erfassen wir die Temperaturverteilung über die Siegelbacke, um Kältezonen zu identifizieren. Wir nutzen ein Thermoelementsystem, um die tatsächliche Temperatur an mehreren Punkten der Siegelfläche zu messen. Diese Daten sind unerlässlich, um den zulässigen Betriebsbereich für die in der Produktion eingesetzten Siegelanlagen festzulegen.
Nach der Prozessvalidierung führen wir eine Haltbarkeitsvalidierung durch. Die Norm fordert, dass die Verpackung ihre Unversehrtheit über die angegebene Haltbarkeitsdauer beibehält. Obwohl die Alterungsprüfung in Echtzeit als Goldstandard gilt, ist auch eine beschleunigte Alterung zulässig. Typischerweise verwenden wir eine Klimakammer mit 55 °C und einer relativen Luftfeuchtigkeit von 60%, um eine dreijährige Alterung über einen Zeitraum von drei Monaten zu simulieren.
4.1 Daten zur beschleunigten Alterung
Die beschleunigte Alterung wird durch die Arrhenius-Gleichung beschrieben, die davon ausgeht, dass chemische Reaktionen mit steigender Temperatur zunehmen. Es ist jedoch wichtig zu beachten, dass dies nicht für alle Materialien gilt. Beispielsweise können manche Klebstoffe bei hohen Temperaturen zersetzt werden, was zu falsch negativen Ergebnissen bei der Bestimmung der Siegelnahtfestigkeit führen kann.
Bei einem Projekt zeigte der beschleunigte Alterungstest einen alarmierenden Abfall der Siegelnahtfestigkeit von 30%. Echtzeitdaten nach 12 Monaten wiesen jedoch keine derartige Verschlechterung auf. Diese Diskrepanz ließ sich auf die Temperaturempfindlichkeit des Klebstoffs gegenüber 55 °C zurückführen. Wir mussten unser Validierungsprotokoll anpassen und eine niedrigere Temperatur für die beschleunigte Alterung verwenden, um genaue Daten zu erhalten.
- Altern in Echtzeit: Die genaueste, aber zeitaufwändigste Methode (erfordert die volle Haltbarkeitsdauer).
- Beschleunigtes Altern: Schneller, erfordert jedoch eine sorgfältige Auswahl der Temperatur, um eine Veränderung der Ausfallmechanismen zu vermeiden.
- Umweltbedingungen: Beinhaltet Temperatur- und Feuchtigkeitszyklen zur Simulation von Transportbedingungen.
Es ist unerlässlich, die Verpackung nach Alterung zu prüfen, nicht nur die Materialeigenschaften. Dazu gehört die Wiederholung der Dichtigkeitsprüfung und des mikrobiellen Barrieretests an den gealterten Proben. Die Ergebnisse müssen zeigen, dass die Verpackung am Ende ihrer angegebenen Haltbarkeitsdauer weiterhin den Anforderungen entspricht. Dies ist besonders wichtig für Produkte wie beispielsweise … Einweg-Nervenblockade-Anästhesie-Punktionsset, das aufgrund seiner komplexen Konstruktion möglicherweise eine längere Haltbarkeit aufweist.
5. Implementierungsstrategie für Hersteller
Die Implementierung von YY/T 0616 erfordert ein interdisziplinäres Team. Es handelt sich nicht nur um eine Aufgabe der Qualitätssicherung, sondern sie betrifft die Bereiche Entwicklung, Beschaffung und Produktion. Der erste Schritt ist eine Gap-Analyse Ihrer aktuellen Verpackungssysteme im Vergleich zu den Anforderungen der Norm. Dadurch werden Bereiche aufgezeigt, in denen Ihre Dokumentation oder Ihre Tests unzureichend sind.
Ich empfehle die Erstellung eines “Verpackungsspezifikationsdokuments”, das alle kritischen Eigenschaften der Verpackungsmaterialien definiert. Dieses Dokument sollte Zeichnungen, Materialgüten und Abnahmekriterien für die Wareneingangsprüfung enthalten. Andernfalls kann es passieren, dass Ihr Lieferant Ihnen “gleichwertige” Materialien liefert, die nicht die gleichen Eigenschaften aufweisen, was zu fehlgeschlagenen Validierungen führt.
Das Lieferantenmanagement ist ein entscheidender Faktor. Die Norm schreibt eine Qualitätsvereinbarung mit Ihren Verpackungslieferanten vor. Wir auditieren unsere Lieferanten jährlich, um die Stabilität ihrer Prozesse und die Einhaltung der vereinbarten Materialspezifikationen zu überprüfen. Schon eine geringfügige Änderung der Harzrezeptur kann die Versiegelbarkeit massiv beeinträchtigen.
5.1 Dokumentation und Audits
Die Dokumentation ist die Grundlage für die Einhaltung der Vorschriften. Ihre Validierungsberichte müssen umfassend sein und die Testmethoden, die verwendeten Geräte, die Rohdaten sowie die Schlussfolgerungen enthalten. In China prüft die Nationale Arzneimittelbehörde (NMPA) diese Dokumentation im Rahmen eines Registrierungsaudits. Unvollständige Aufzeichnungen sind ein häufiger Grund für Verzögerungen bei der Produktzulassung.
Zur Vorbereitung auf Audits führen wir einen “Validierungs-Masterplan”, der alle zu validierenden Anlagen und Prozesse auflistet. Dieser Plan wird jährlich aktualisiert und in Management-Review-Meetings überprüft. So stellen wir sicher, dass keine Verpackungslinie ohne validierten Prozess betrieben wird.
Schließlich ist der menschliche Faktor zu berücksichtigen. Die Bediener müssen hinsichtlich der Bedeutung der Siegelparameter und der Fehlererkennung geschult werden. Wir verwenden visuelle Hilfsmittel und “Goldmuster” von einwandfreien und fehlerhaften Siegeln direkt in der Produktion. Dieses praxisorientierte Training reduziert menschliche Fehler und gewährleistet die konsequente Einhaltung des validierten Prozesses. Dies ist besonders wichtig beim Verpacken empfindlicher Artikel wie beispielsweise … Einweg-Epiduralpunktionsnadel, wobei die Handhabung durch den Bediener die Unversehrtheit der Verpackung direkt beeinflussen kann.

 English
 Deutsch
 Français