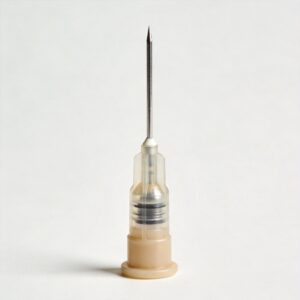
La norma ISO 9626 es el estándar internacional que define los requisitos de material, dimensiones y rendimiento mecánico para los tubos de aguja de acero inoxidable utilizados en agujas médicas. Esta norma especifica tamaños métricos (de 0,18 mm a 3,4 mm de diámetro exterior), cuatro tipos de espesor de pared (normal, delgado, extradelgado y ultradelgado), la composición química del acero inoxidable austenítico y las tolerancias de diámetro exterior, diámetro interior y concentricidad. Si especifica, adquiere o inspecciona tubos de aguja, esta norma es el documento de referencia para sus mediciones. Tras leer esta guía, podrá interpretar una tabla de tamaños ISO 9626, verificar un lote de tubos según sus tolerancias dimensionales e identificar los tres fallos de conformidad más comunes antes de que lleguen a su línea de producción.
Tabla de contenido
Qué abarca realmente la norma ISO 9626
La norma ISO 9626 (actualmente publicada como ISO 9626:2016, “Tubos de aguja de acero inoxidable para la fabricación de dispositivos médicos”) es mantenida por el Comité Técnico 84 de ISO, que se encarga de los equipos de transfusión, infusión e inyección. Esta norma existe porque una “aguja de calibre 21” no constituye una especificación legalmente válida por sí sola: dos proveedores pueden afirmar que sus productos son de calibre 21 y, sin embargo, suministrar tubos con una diferencia de 0,05 mm en el diámetro interno, lo que altera el caudal y la percepción del dolor por parte del paciente.
Requisitos de materiales
La norma restringe la tubería a acero inoxidable austenítico En la serie 300, los grados más comunes son el 304 y el 316L. Establece límites en el contenido de carbono, cromo, níquel y molibdeno, y requiere que la tubería sea resistente a la corrosión bajo las condiciones de prueba definidas en la norma. Un punto clave: ISO 9626 cubre tubería, No se trata del conjunto de aguja terminado. El rectificado de la cánula, la lubricación y la unión del conector se rigen por normas independientes, como la ISO 7864 para agujas hipodérmicas.
Requisitos de dimensiones
Cada tamaño designado tiene un diámetro exterior nominal (DE) y una tolerancia permitida. El espesor de pared se clasifica en cuatro tipos, y para cada combinación de tamaño y tipo de pared, la norma define un diámetro interior nominal (DI) y su tolerancia. La tabla a continuación muestra valores representativos; verifique siempre con la tabla completa publicada antes de redactar una especificación de compra.
| Tamaño designado | Diámetro exterior nominal (mm) | Tipo de pared | Diámetro interior nominal (mm) |
|---|---|---|---|
| 18G | 1.20 | Regular | 0.86 |
| 21G | 0.80 | Regular | 0.51 |
| 21G | 0.80 | Delgado | 0.56 |
| 25G | 0.50 | Regular | 0.26 |
| 30 g | 0.30 | Extrafina | 0.16 |
| 33G | 0.20 | Ultradelgado | 0.11 |
Observe el patrón: a medida que el tipo de pared pasa de regular a ultradelgada, el diámetro interior (DI) aumenta mientras que el diámetro exterior (DE) permanece fijo. Este es el dato más útil del estándar para los diseñadores. Puedes aumentar el caudal sin aumentar el calibre de la aguja. simplemente especificando una pared más delgada.
Requisitos mecánicos y de superficie
La norma también aborda la rigidez (mediante una prueba de flexión), la resistencia a la rotura y la limpieza de la superficie interna. La prueba de flexión es una prueba de deflexión en voladizo: se fija un tubo de longitud definida en un extremo y se carga en el otro, y la deflexión debe estar dentro de un rango especificado para ese tamaño. Un tubo demasiado rígido conlleva el riesgo de lesiones para el paciente durante la flexión; un tubo demasiado blando conlleva el riesgo de pandeo durante la inserción.
Cómo verificar los tubos según la norma ISO 9626
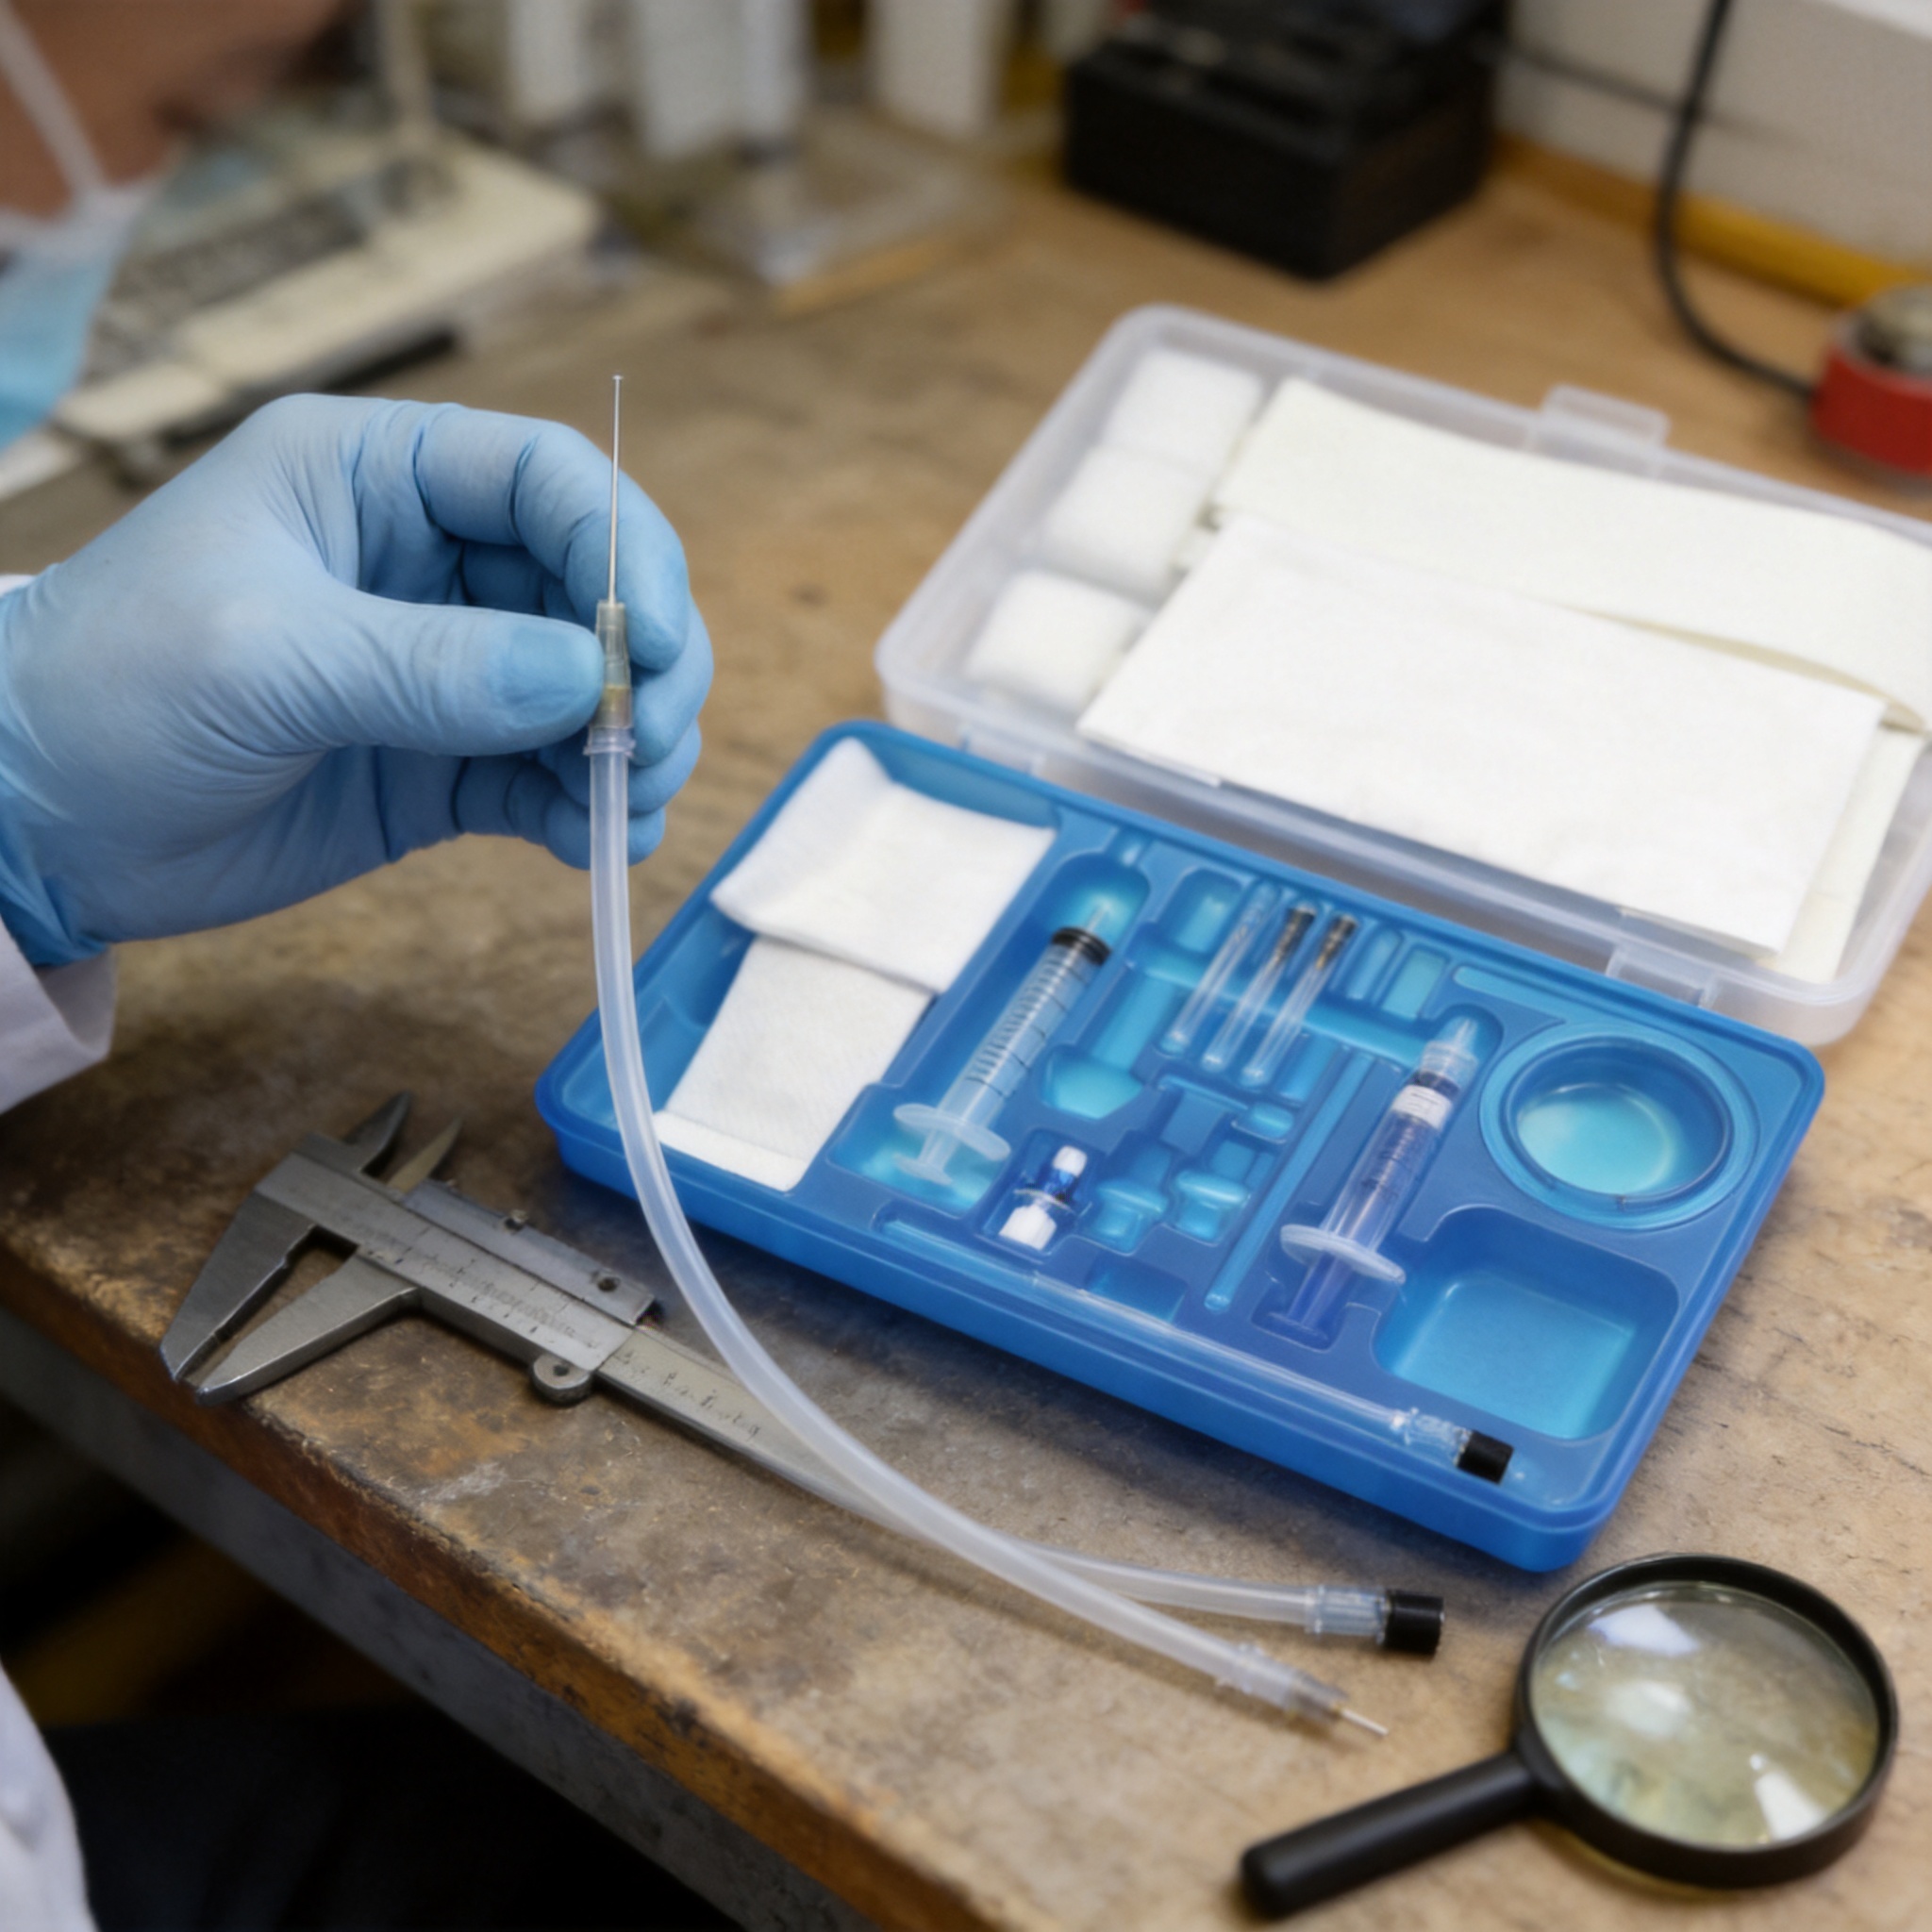
Con un equipo de metrología básico, puede realizar una verificación de conformidad en un lote de tuberías entrantes en aproximadamente dos horas. Siga estos pasos en orden.
- Confirme la designación declarada por el proveedor. Solicita el tamaño (p. ej., 23G), el tipo de pared (p. ej., delgada) y el grado del acero (p. ej., 304). Si falta alguno de los tres, detente; no puedes verificar la conformidad con la norma ISO 9626 sin los tres.
- Extraiga los valores nominales correctos de la tabla ISO 9626. Registre el diámetro exterior nominal, la tolerancia del diámetro exterior, el diámetro interior nominal y la tolerancia del diámetro interior para esa combinación de tamaño/pared.
- Acondicionar las muestras. Deje reposar los tubos a 20 ± 5 °C durante al menos 30 minutos. El acero inoxidable se expande aproximadamente 16 µm por metro por °C, por lo que un lote frío medido inmediatamente después del envío invernal dará una lectura inferior a la requerida.
- Mida el diámetro exterior en cinco puntos. Utilice un micrómetro calibrado con yunques planos, tomando lecturas a 0°, 45°, 90°, 135° y 180° alrededor de la circunferencia en una sola sección transversal. Registre las cinco.
- Mida el diámetro interior con un calibrador de pasadores o mediante un método óptico. Los calibradores de pasadores son los más rápidos: un pasador pasa con el diámetro interior nominal menos la tolerancia y un pasador no pasa con el diámetro interior nominal más la tolerancia. Para paredes delgadas, utilice comparadores ópticos; los calibradores de pasadores pueden deformar el tubo.
- Calcular la concentricidad. Reste el espesor mínimo de pared al espesor máximo de pared en la misma sección transversal. Compare con el límite establecido por la norma para ese tamaño.
- Realiza la prueba de flexión. Sujete una pieza de 50 mm de longitud, aplique la carga especificada para ese tamaño y mida la deflexión. Compare el resultado con el rango establecido en la norma.
- Documentación y disposición. Marque el lote como aprobado o reprobado según cada característica, no en su conjunto. Un lote puede aprobar la prueba de diámetro exterior (OD) y reprobar la de diámetro interior (ID), y esa distinción es importante para la conversación con su proveedor.
Para obtener información sobre cómo estas dimensiones de los tubos influyen en los requisitos del dispositivo terminado, consulte la biblioteca de orientación de la FDA de EE. UU. en fda.gov/dispositivos-médicos es el punto de partida autorizado para las cuestiones de clasificación de dispositivos.
Errores comunes y cómo solucionarlos
Estos tres fallos representan la mayoría de las disputas relacionadas con la norma ISO 9626 que he visto en mis 15 años de trabajo de cualificación de proveedores.
Error 1: Tratar el número de calibre como una especificación completa.
Síntoma: Usted pide tubos de calibre 25 a dos proveedores y las agujas terminadas ofrecen caudales notablemente diferentes. Arreglar: Siempre especifique el tamaño. más Tipo de pared. Un tubo de pared regular de calibre 25 tiene un diámetro interior nominal de 0,26 mm; un tubo de pared delgada de calibre 25 es más grande. El número de calibre por sí solo indica únicamente el diámetro exterior.
Error 2: Medir solo una sección transversal
Síntoma: La inspección de entrada es satisfactoria, pero entre 3 y 51 TP3T de las agujas terminadas no superan la prueba de flujo. Arreglar: Estire el tubo desde ambos extremos y desde el centro de la bobina. Es común que el diámetro exterior varíe a lo largo de una bobina de 3000 mm después del estirado, y una sola medición en el centro de la bobina lo oculta. Mida al menos tres posiciones por muestra.
Error 3: Utilizar el instrumento incorrecto para paredes delgadas
Síntoma: Las lecturas de identificación son inconsistentes entre los operadores, variando en más de lo que permite el margen de tolerancia. Arreglar: Los calibradores de contacto aplican una fuerza radial que puede ovalar paredes extrafinas y ultrafinas. Para cualquier tipo de pared que no sea "fina", utilice un comparador óptico sin contacto o un calibrador neumático, y vuelva a calibrar su sistema de medición con un estudio de repetibilidad y reproducibilidad del calibrador.
Error 4: Ignorar la prueba de flexión hasta su uso clínico.
Síntoma: Las agujas se doblan o se rompen durante los procedimientos a pesar de haber superado las comprobaciones dimensionales. Arreglar: Incluya la prueba de flexión en voladizo en la inspección de entrada de cualquier nuevo proveedor y, posteriormente, reduzca la frecuencia a un muestreo periódico una vez que tres lotes consecutivos la superen.
Preguntas frecuentes
¿Es ISO 9626 lo mismo que ISO 7864? No. La norma ISO 9626 cubre los tubos de acero inoxidable en bruto. La norma ISO 7864 cubre las agujas hipodérmicas estériles de un solo uso, incluyendo la cánula, el conector y la tapa. Necesita ambas si fabrica agujas terminadas.
¿Se aplica la norma ISO 9626 a los materiales que no son de acero inoxidable? No. La norma está redactada específicamente para acero inoxidable austenítico. Si está evaluando cánulas de nitinol, titanio o polímero, la norma ISO 9626 no es aplicable y necesita un marco de especificación diferente.
¿Cuál es el tamaño más pequeño según la norma ISO 9626? El rango de tamaños especificado por la norma se extiende hasta aproximadamente 0,18 mm de diámetro exterior (DE), lo que corresponde a los tamaños utilizados en aplicaciones oftálmicas y de dosificación precisa. Los tamaños inferiores suelen ser personalizados y quedan fuera del alcance de la norma.
¿Con qué frecuencia debo volver a verificar a un proveedor? Una regla práctica: verificación dimensional completa para cada nuevo proveedor y cada nuevo lote durante los tres primeros lotes; luego, si tres lotes consecutivos cumplen con todas las características, se realiza una verificación dimensional completa por trimestre. Cualquier cambio en el proceso del proveedor reinicia el plazo para la verificación completa.
¿Puede un proveedor afirmar que cumple con la norma ISO 9626 sin un certificado? Una declaración por sí sola no constituye prueba. Solicite el informe de ensayo dimensional con los valores medidos, el certificado de calidad del acero (la norma EN 10204 3.1 es la estándar para este fin) y los datos del ensayo de flexión. Si no pueden proporcionar los valores medidos, considere la reclamación como no verificada.
Para consultar el texto estándar oficial y el estado de la edición actual, consulte la entrada del catálogo ISO en iso.org. En lo que respecta a los convenios de certificación de materiales, el marco EN 10204 mencionado anteriormente es publicado por el Comité Europeo de Normalización.
Aviso: Este artículo se basa en la experiencia práctica de calificación de proveedores e inspección de recepción. No se recomienda ningún proveedor, marca ni producto, y no se recibió compensación alguna por este contenido.


 English
 Deutsch
 Français
 Русский
 Español
 Português