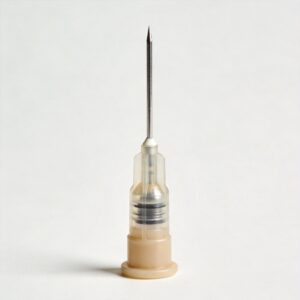
ISO 9626 — это международный стандарт, определяющий требования к материалам, размерам и механическим характеристикам трубок из нержавеющей стали, используемых в медицинских иглах. В нем указаны заданные метрические размеры (от 0,18 мм до 3,4 мм внешнего диаметра), четыре типа толщины стенки (обычная, тонкая, сверхтонкая, ультратонкая), химический состав аустенитной нержавеющей стали, а также допуски на внешний диаметр, внутренний диаметр и концентричность. Если вы заказываете, закупаете или проверяете игольчатые трубки, этот стандарт является справочным документом, с которым вы сравниваете свои измерения. После прочтения этого руководства вы сможете читать таблицу размеров ISO 9626, проверять партию трубок на соответствие заданным размерам и выявлять три наиболее распространенных нарушения соответствия до того, как они попадут на вашу производственную линию.
Оглавление
Что именно охватывает стандарт ISO 9626?
Стандарт ISO 9626 (в настоящее время опубликованный как ISO 9626:2016, “Иглы из нержавеющей стали для производства медицинских изделий”) поддерживается Техническим комитетом ISO 84, который занимается оборудованием для переливания крови, инфузий и инъекций. Стандарт существует потому, что “игла 21G” сама по себе не является юридически значимой спецификацией — два поставщика могут заявлять о наличии иглы 21G и при этом поставлять трубки с разницей во внутреннем диаметре на 0,05 мм, что изменяет скорость потока и восприятие боли пациентом.
Требования к материалам
Стандарт ограничивает использование трубок следующим образом: аустенитная нержавеющая сталь В серии 300 чаще всего используются марки 304 и 316L. Стандарт устанавливает ограничения на содержание углерода, хрома, никеля и молибдена, а также требует, чтобы трубы были коррозионностойкими в условиях испытаний, определенных в стандарте. Важный момент: ISO 9626 охватывает трубка, Не готовая игольчатая сборка. Шлифовка канюли, смазка и склеивание втулки регулируются отдельными стандартами, такими как ISO 7864 для подкожных игл.
Требования к размерам
Для каждого указанного размера установлен номинальный наружный диаметр (OD) и допустимый допуск. Толщина стенки классифицируется на четыре типа, и для каждой комбинации размера и типа стенки стандарт определяет номинальный внутренний диаметр (ID) и его допуск. В таблице ниже приведены примерные значения — всегда сверяйтесь с полной опубликованной таблицей, прежде чем составлять техническое задание на закупку.
| Указанный размер | Номинальный внешний диаметр (мм) | Тип стены | Номинальный внутренний диаметр (мм) |
|---|---|---|---|
| 18Г | 1.20 | Обычный | 0.86 |
| 21Г | 0.80 | Обычный | 0.51 |
| 21Г | 0.80 | Тонкий | 0.56 |
| 25Г | 0.50 | Обычный | 0.26 |
| 30Г | 0.30 | Сверхтонкий | 0.16 |
| 33Г | 0.20 | Ультратонкий | 0.11 |
Обратите внимание на закономерность: по мере перехода от обычных стен к сверхтонким, внутренний диаметр увеличивается, а внешний остается неизменным. Это наиболее полезный факт в стандарте для проектировщиков. Вы можете увеличить скорость потока, не увеличивая диаметр иглы. просто указав более тонкую стенку.
Механические и поверхностные требования
Стандарт также рассматривает жесткость (посредством испытания на изгиб), сопротивление разрушению и чистоту внутренней поверхности. Испытание на изгиб представляет собой испытание на прогиб консоли: трубка определенной длины закрепляется с одного конца и нагружается с другого, а прогиб должен находиться в пределах заданного диапазона для данного размера. Слишком жесткая трубка может привести к травме пациента при изгибе; слишком мягкая трубка может деформироваться при введении.
Как проверить трубки на соответствие стандарту ISO 9626
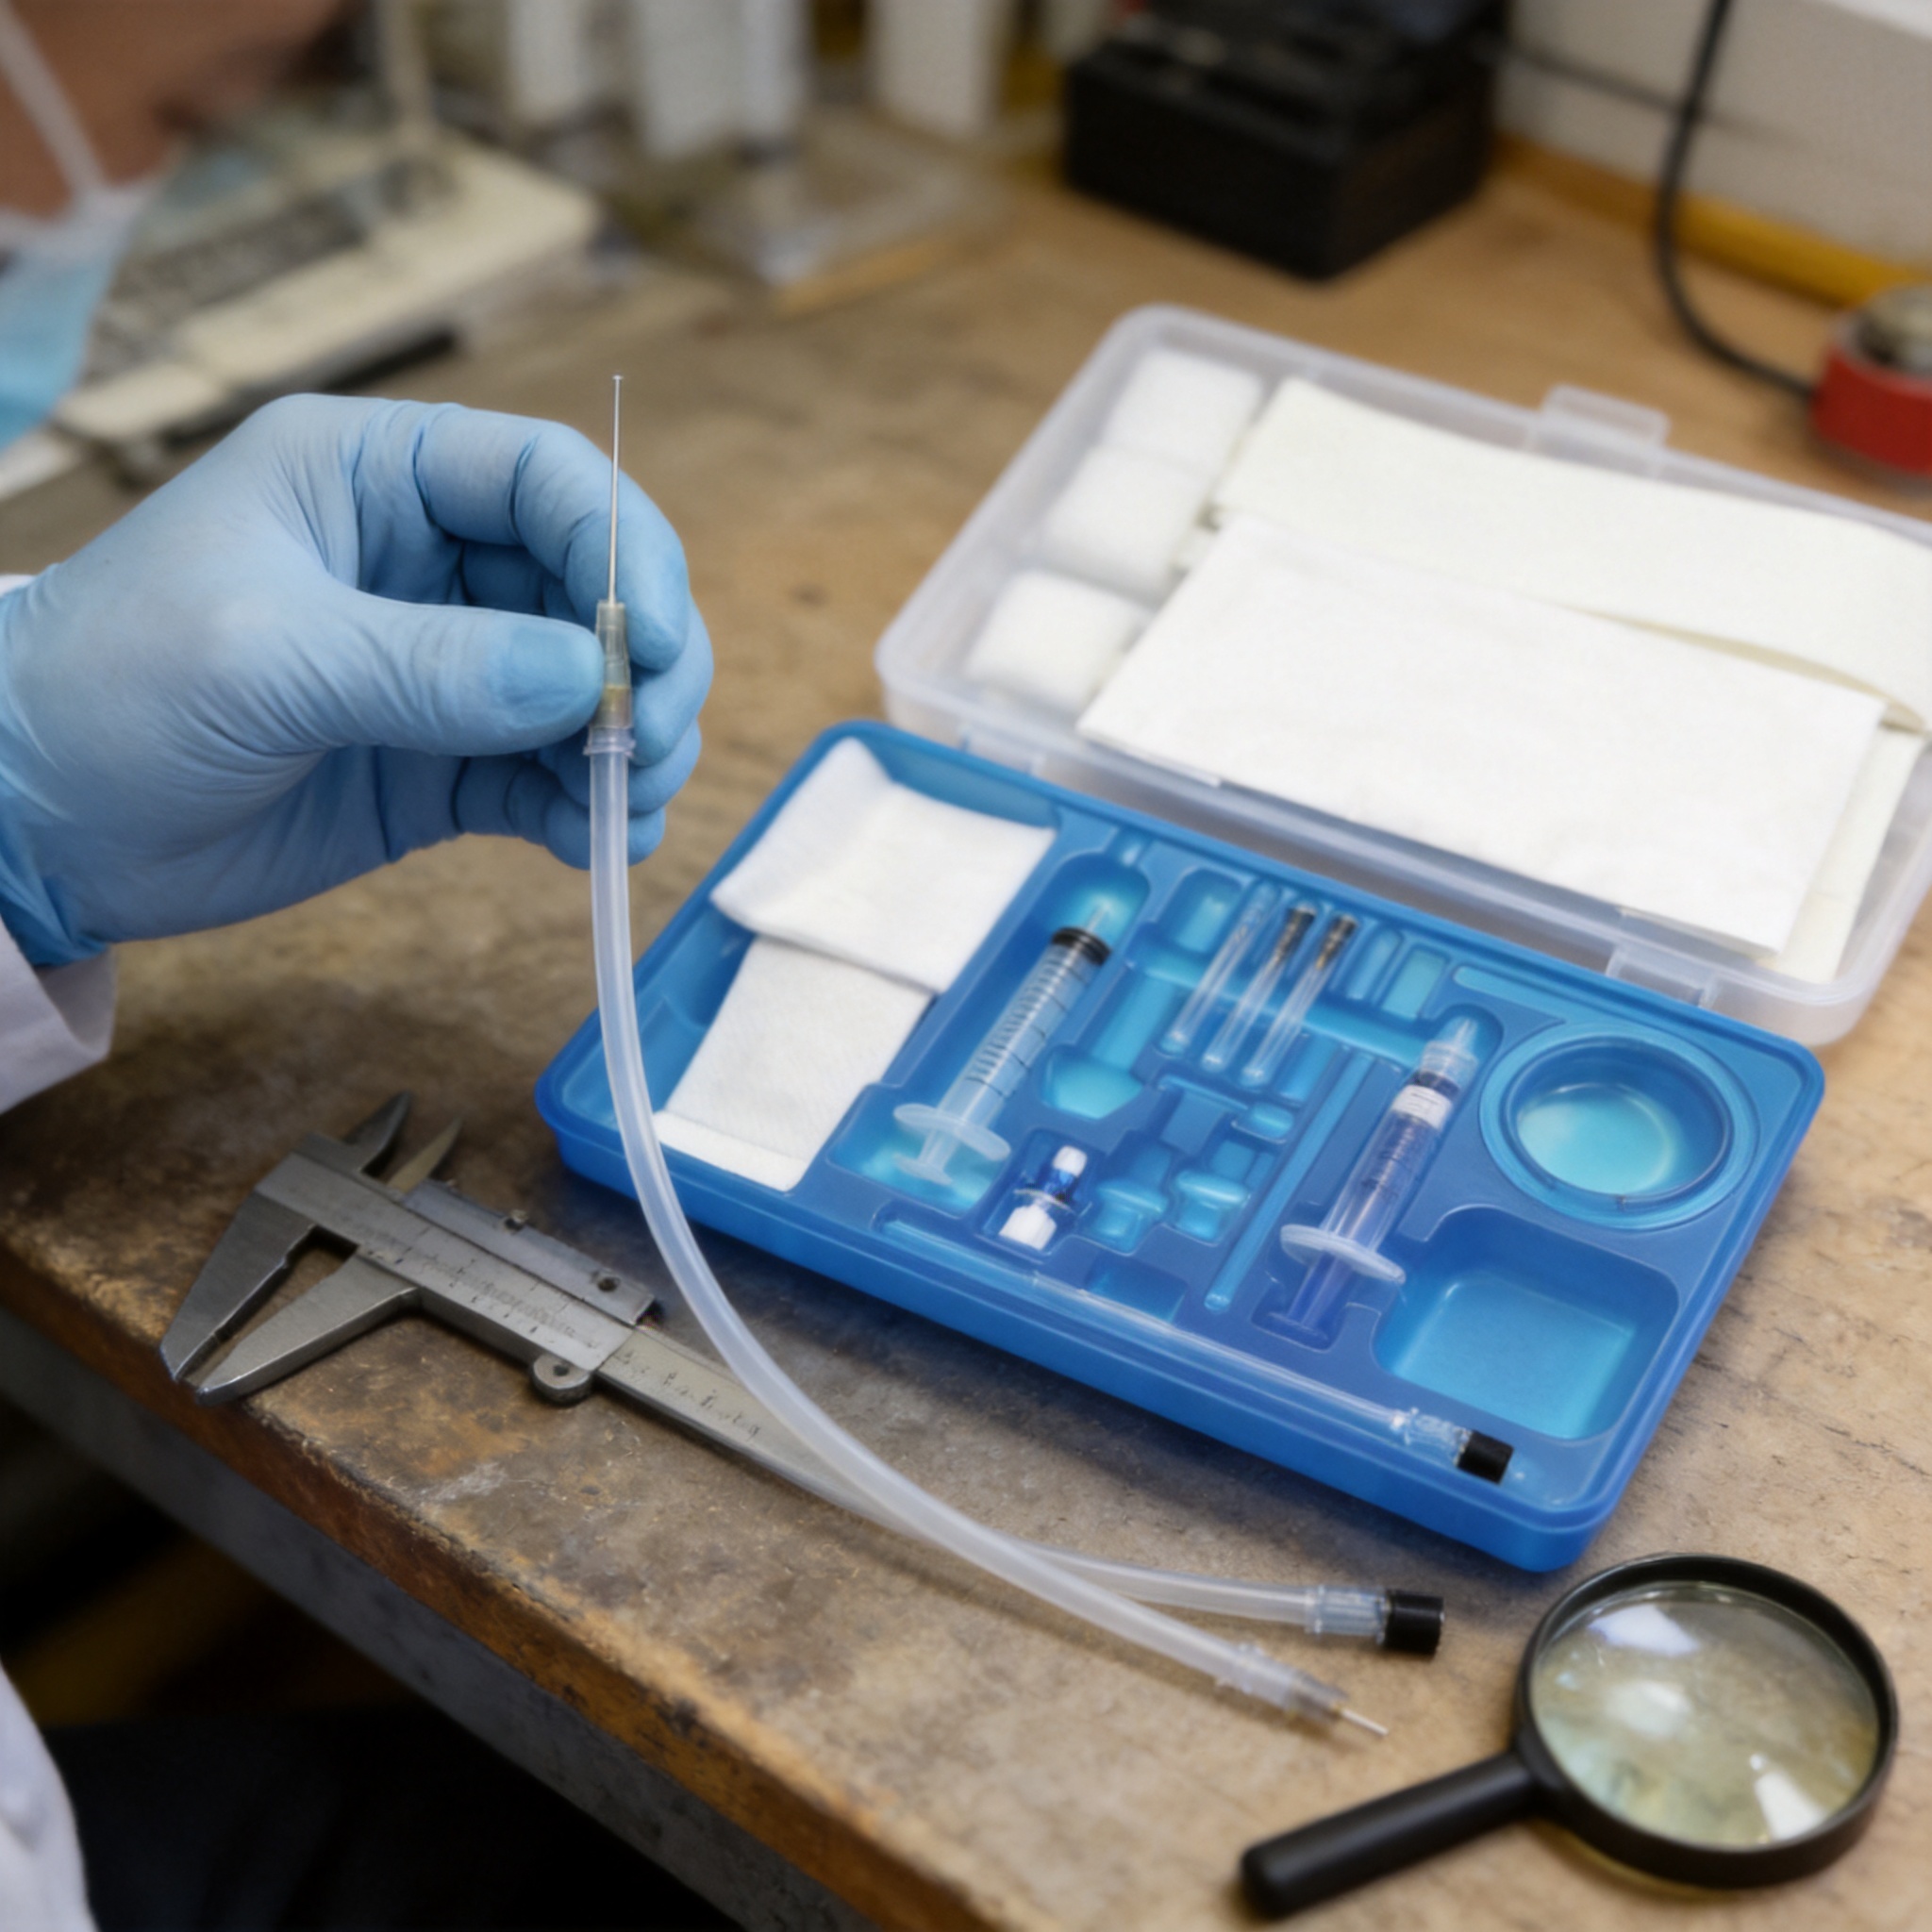
Провести проверку соответствия поступающей партии труб можно примерно за два часа с помощью базового метрологического оборудования. Выполните следующие шаги в указанном порядке.
- Подтвердите заявленное поставщиком наименование товара. Укажите размер (например, 23G), тип стенки (например, тонкая) и марку стали (например, 304). Если хотя бы один из этих трех параметров отсутствует, остановитесь — без всех трех невозможно выполнить проверку на соответствие стандарту ISO 9626.
- Возьмите правильные номинальные значения из таблицы ISO 9626. Запишите номинальный внешний диаметр, допуск по внешнему диаметру, номинальный внутренний диаметр и допуск по внутреннему диаметру для данной комбинации размера и толщины стенки.
- Подготовьте образцы. Дайте трубке постоять при температуре 20 ± 5 °C не менее 30 минут. Нержавеющая сталь расширяется примерно на 16 мкм на метр на °C, поэтому трубка из холодной партии, измеренная сразу после зимней транспортировки, будет иметь меньший диаметр.
- Измерьте внешний диаметр в пяти точках. Используйте калиброванный микрометр с плоскими наковальнями, снимая показания под углами 0°, 45°, 90°, 135° и 180° по окружности в одном поперечном сечении. Запишите все пять показаний.
- Измерьте внутренний диаметр с помощью калибровочного инструмента или оптического метода. Штыревые калибры — самый быстрый способ измерения: контрольный штырь с номинальным внутренним диаметром минус допуск и контрольный штырь с номинальным внутренним диаметром плюс допуск. Для тонких стенок используйте оптические компараторы — штыревые калибры могут деформировать трубку.
- Рассчитайте концентричность. Вычтите минимальную толщину стенки из максимальной толщины стенки в том же поперечном сечении. Сравните полученное значение с предельным значением, установленным стандартом для данного размера.
- Проведите испытание на изгиб. Зажмите отрезок длиной 50 мм, приложите заданную нагрузку для данного размера и измерьте прогиб. Сравните полученные значения с диапазоном, указанным в стандарте.
- Документирование и распоряжение. Отмечайте соответствие партии требованиям по характеристикам, а не по целому ряду. Партия может соответствовать требованиям по внешним параметрам (OD) и не соответствовать требованиям по внутренним параметрам (ID), и это различие имеет значение для переговоров с поставщиком.
Для получения информации о том, как эти размеры трубок влияют на требования к готовому устройству, обратитесь к библиотеке руководств Управления по санитарному надзору за качеством пищевых продуктов и медикаментов США (FDA) по адресу: fda.gov/medical-devices является авторитетной отправной точкой для вопросов классификации устройств.
Распространенные ошибки и способы их исправления
Эти три нарушения составляют большинство споров по стандарту ISO 9626, с которыми я сталкивался за 15 лет работы в сфере квалификации поставщиков.
Ошибка 1: Рассмотрение номера калибра как полной спецификации.
Симптом: Вы заказываете “трубки 25G” у двух поставщиков, и готовые иглы обеспечивают заметно разную скорость потока. Исправить: Всегда указывайте размер. плюс Тип стенки. Труба с обычной стенкой 25G имеет номинальный внутренний диаметр 0,26 мм; тонкостенная труба 25G имеет больший диаметр. Номер калибра указывает только на внешний диаметр.
Ошибка 2: Измерение только одного поперечного сечения.
Симптом: Входной контроль пройден успешно, но 3 из 5% готовых игл не прошли проверку на текучесть. Исправить: Протягивайте трубку с обоих концов и из середины катушки. После протягивания трубки обычно происходит изменение внешнего диаметра вдоль катушки длиной 3000 мм, и измерение в середине катушки скрывает это изменение. Измеряйте как минимум в трех точках для каждого образца.
Ошибка 3: Использование неправильного инструмента для тонких стенок.
Симптом: Показания идентификационного номера различаются у разных операторов, разница превышает допустимый диапазон. Исправить: Контактные штифтовые манометры создают радиальное усилие, которое может деформировать очень тонкие и ультратонкие стенки, придавая им овальную форму. Для стенок меньшего диаметра, чем “тонкие”, следует перейти на бесконтактный оптический компаратор или пневматический манометр, а также провести повторную квалификацию измерительной системы с помощью исследования воспроизводимости и повторяемости измерений.
Ошибка 4: Игнорирование теста на изгиб до начала клинического применения.
Симптом: Иглы гнутся или ломаются во время процедур, несмотря на прохождение проверки размеров. Исправить: Включите испытание на изгиб консоли в систему входного контроля для каждого нового поставщика, а затем сократите его до периодического отбора проб после того, как три партии подряд пройдут это испытание.
Часто задаваемые вопросы
Является ли стандарт ISO 9626 тем же самым, что и ISO 7864? Нет. Стандарт ISO 9626 распространяется на необработанные трубки из нержавеющей стали. Стандарт ISO 7864 распространяется на готовые стерильные одноразовые иглы для подкожных инъекций, включая канюлю, соединительный элемент и колпачок. Для производства готовых игл необходимы оба стандарта.
Применяется ли стандарт ISO 9626 к материалам, не являющимся нержавеющей сталью? Нет. Стандарт разработан специально для аустенитной нержавеющей стали. Если вы оцениваете канюли из нитинола, титана или полимеров, стандарт ISO 9626 не применяется, и вам необходима другая система спецификаций.
Какой наименьший размер в стандарте ISO 9626? В стандарте установлен диапазон размеров до приблизительно 0,18 мм внешнего диаметра, что соответствует размерам, используемым в офтальмологии и для точного дозирования. Размеры меньше этого значения, как правило, изготавливаются на заказ и выходят за рамки стандарта.
Как часто мне следует повторно проверять поставщика? Практическое правило: полная проверка размеров у каждого нового поставщика и в каждой новой партии в течение первых трех партий, затем сократить до одной партии в квартал, если три последовательные партии соответствуют всем характеристикам. Любое изменение технологического процесса у поставщика обнуляет отсчет времени до полной проверки.
Может ли поставщик заявлять о соответствии стандарту ISO 9626 без соответствующего сертификата? Одного заявления недостаточно для подтверждения. Запросите протокол испытаний на соответствие заданным размерам с указанием измеренных значений, сертификат марки стали (стандартный документ – EN 10204 3.1) и данные испытаний на изгиб. Если они не смогут предоставить измеренные значения, считайте претензию неподтвержденной.
Для получения официального текста стандарта и информации о текущем статусе издания, проверьте запись в каталоге ISO по адресу: iso.org. Что касается стандартов сертификации материалов, то упомянутая выше структура EN 10204 опубликована Европейским комитетом по стандартизации.
Примечание: Данная статья основана на практическом опыте квалификации поставщиков и входного контроля. Ни один поставщик, бренд или продукт не рекламируется, и за содержание статьи не было получено никакого вознаграждения.


 English
 Deutsch
 Français
 Русский
 Español
 Português