Tabla de contenido
Por qué las tolerancias de diámetro interior/exterior son importantes en la fabricación de agujas
En la producción de agujas hipodérmicas, la consistencia del diámetro interno (DI) y el diámetro externo (DE) no es simplemente una métrica de calidad; es un parámetro de seguridad crítico. Una variación de incluso unas pocas micras en el DI puede alterar significativamente el caudal del medicamento líquido, lo que podría provocar errores de dosificación o tiempos de inyección prolongados. Por el contrario, un DE inconsistente puede comprometer el sellado entre el conector de la aguja y la jeringa, lo que puede provocar fugas o incluso el desprendimiento de la aguja durante su uso. Esta precisión es especialmente crítica en aplicaciones especializadas como agujas de anestesia espinal, donde el flujo de agentes anestésicos debe controlarse meticulosamente.
Tras 25 años de experiencia como ingeniero de producción en una empresa fabricante de dispositivos médicos de Clase III, he observado que la gestión de estas tolerancias requiere un enfoque integral. No basta con inspeccionar el producto final; es necesario controlar el proceso de diseño, las propiedades del material y las condiciones ambientales de la planta de fabricación. El objetivo es alcanzar un índice de capacidad del proceso (Cpk) de 1,33 o superior, lo que garantiza que el 99,731% de la producción se encuentre dentro de los límites especificados.
Normas de la industria: Directrices ASTM, ISO y USP
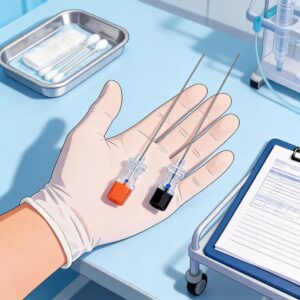
Para garantizar la interoperabilidad y la seguridad a nivel mundial, los fabricantes deben cumplir con estrictas normas internacionales. Las referencias más autorizadas para tubos de aguja son: ASTM Internacional estándares, específicamente ASTM B895, que cubre la especificación estándar para tubos de aguja de acero inoxidable. Este estándar define los rangos permitidos para el espesor de pared, el diámetro exterior (DE) y el diámetro interior (DI), asegurando que una aguja de calibre 22 de un fabricante se ajuste al conector Luer Lock de otro. Estos estándares dimensionales son fundamentales para el diseño de todos agujas para punción epidural, que dependen de tuberías precisas para garantizar una entrega segura y eficaz.
Además de las especificaciones del material, el Organización Internacional de Normalización (ISO) Proporciona directrices bajo la norma ISO 7864 para agujas hipodérmicas estériles de un solo uso. Esta norma dicta los requisitos dimensionales y el caudal máximo permitido, que está directamente correlacionado con la tolerancia del diámetro interno. Para envases farmacéuticos, USP Las directrices (en concreto, la USP <381>) también influyen, aunque se centran más en los componentes elastoméricos que en la cánula de acero en sí.
Parámetros dimensionales clave
Cuando hablamos de tolerancias, solemos referirnos a tres dimensiones críticas: el diámetro exterior, el diámetro interior y el espesor de pared (que es la diferencia entre ambos). La consistencia del espesor de pared suele ser la más difícil de controlar, ya que depende de la concentricidad del mandril utilizado durante el proceso de trefilado del tubo. Una ligera excentricidad en el mandril produce una pared delgada en un lado, lo que puede causar flexión o torsión durante la inserción de la aguja. Esto es particularmente relevante para productos de calibre fino como el agujas espinales con punta de lápiz, donde incluso pequeñas irregularidades en la pared pueden comprometer la integridad estructural de la aguja.
| Parámetro | Tolerancia típica (Grado 3) | Método de medición |
|---|---|---|
| Diámetro exterior (DE) | +/- 0,0127 mm (0,0005″) | Micrómetro láser |
| Diámetro interior (DI) | +/- 0,0254 mm (0,001″) | Manómetro de aire / Calibre de pasador |
| Espesor de la pared | +/- 0,0127 mm (0,0005″) | Ultrasonido / Sección transversal |
Técnicas de medición de precisión para tuberías
En mi experiencia, confiar únicamente en métodos de medición por contacto (como calibradores) es insuficiente para tubos de grado médico. Utilizamos **micrómetros láser sin contacto** para la inspección en línea del diámetro exterior (DE) del 100%. Estos dispositivos pueden medir el diámetro a velocidades de hasta 500 lecturas por segundo, lo que nos permite detectar la ovalidad (la diferencia entre el DE máximo y mínimo) en tiempo real. Estos datos se introducen directamente en nuestro sistema de control para ajustar la velocidad de estirado inmediatamente. Este nivel de precisión es esencial para mantener el rendimiento de agujas para bloqueo nervioso, que requieren dimensiones exactas para una colocación precisa.
Para la identificación, el desafío es mayor porque la superficie interna no es accesible a la luz. En el laboratorio, utilizamos la medición neumática (también conocida como medición de presión de aire) para la verificación final. Este método mide la contrapresión del aire que fluye a través del tubo, la cual se correlaciona con precisión con el área de la sección transversal. Si bien este método daña la muestra (cortamos el tubo), proporciona la representación más precisa de la identificación real, especialmente para tubos de menos de 0,5 mm.
La importancia del control ambiental
La fluctuación de temperatura es el asesino silencioso del control de tolerancias. El acero inoxidable 304 tiene un coeficiente de dilatación térmica de aproximadamente 17,3 µm/m°C. Si la temperatura de la planta de producción varía 10 °C, un tubo de 100 mm se dilatará 17 micras, lo que supera nuestro presupuesto total de tolerancias. Mantenemos nuestro laboratorio de metrología a 20 °C +/- 1 °C, según lo especificado por NIST directrices, para garantizar que nuestras mediciones sean precisas y repetibles.
Control estadístico de procesos (CEP) para la consistencia
Implementar un programa sólido de Control Estadístico de Procesos (CEP) es la única manera de pasar de la “inspección” a la “prevención”. Utilizamos **gráficos X-barra y R** para monitorear el diámetro promedio y el rango (variabilidad) de nuestras muestras cada 30 minutos. Si aparece una tendencia, como una deriva gradual en el OD hacia el límite superior, ajustamos la compensación del desgaste del troquel antes de producir piezas no conformes. Este enfoque proactivo ha reducido nuestra tasa de desperdicio en 18% en los últimos dos años. Los mismos principios de consistencia se aplican al ensamblaje de kits completos, como el kits combinados de punción para anestesia epidural y espinal, donde múltiples componentes deben cumplir tolerancias estrictas para funcionar juntos a la perfección.
Para mantener un Cpk elevado, también realizamos estudios de **Gage R&R (Repetibilidad y Reproducibilidad)** en todos nuestros equipos de medición. Si el sistema de medición presenta demasiada variación, no podemos evaluar el proceso con precisión. Nuestro protocolo interno exige que la variación del sistema de medición (GRR) sea inferior al 10% de la tolerancia total.
Defectos comunes y cómo mitigarlos
Incluso con los mejores controles, pueden producirse defectos. Los problemas más comunes que observamos en los tubos en bruto son las marcas de "anidamiento" (arañazos superficiales) y las marcas de extrusión (ranuras longitudinales). Estos defectos no solo afectan la calidad estética, sino que también pueden actuar como concentradores de tensión, provocando roturas durante la inyección. Para mitigar esto, controlamos la viscosidad del lubricante y nos aseguramos de que las matrices de extrusión se pulan cada 10 000 metros de producción.
Otro problema frecuente es el **"efecto reloj de arena"** o estrechamiento localizado, donde el tubo se adelgaza debido a una tensión excesiva en el proceso de estirado.
- Desgaste del troquel: Inspeccione y reemplace periódicamente las matrices de carburo de tungsteno en función del rendimiento.
- Alineación del mandril: Utilice un comparador de cuadrante para comprobar la concentricidad del mandril antes de cada lote de producción.
- Dureza del material: Verifique la resistencia a la tracción de las bobinas de acero inoxidable recibidas para garantizar una ductilidad uniforme.
- Lubricación: Controle la temperatura y la concentración del aceite para evitar el desgaste por fricción.
Al cumplir con estos protocolos y estándares, los fabricantes pueden garantizar que las agujas producidas sean seguras, fiables y uniformes, protegiendo así al usuario final y manteniendo la integridad de la cadena de suministro de dispositivos médicos.

 English
 Deutsch
 Français
 Русский
 Español
 Português