Tabla de contenido
Descripción general y alcance de la norma ISO 9626
ISO 9626 es el estándar internacional para Tubos de aguja de acero inoxidable Se utiliza en la fabricación de dispositivos médicos. Especifica el material, las propiedades mecánicas y las tolerancias dimensionales de las agujas huecas destinadas a uso humano o veterinario. Si bien muchos ingenieros hacen referencia a esta norma de forma superficial, los requisitos reales son estrictos y a menudo se malinterpretan durante las auditorías a proveedores.
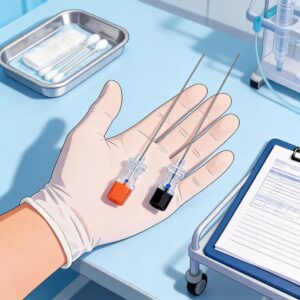
En mis 25 años como ingeniero de fabricación para un fabricante por contrato de dispositivos de Clase II y Clase III, he supervisado la calificación de más de 40 lotes de tubos diferentes. La causa más frecuente de rechazo no es el grado del material, sino más bien una falta de comprensión de la acumulación de tolerancias entre el espesor de la pared y el diámetro exterior. Esta norma rige directamente la seguridad y el rendimiento de las agujas hipodérmicas, los dispositivos de biopsia y los sistemas de administración de fármacos. Por ejemplo, la precisión requerida por la norma ISO 9626 es directamente aplicable a productos como el Aguja desechable para anestesia espinal AN-S25G, donde las dimensiones exactas de los tubos son fundamentales para la seguridad del paciente.
Es crucial tener en cuenta que la norma ISO 9626 se aplica específicamente a tubos rígidos y semirrígidos. No abarca polímeros flexibles ni cánulas no metálicas. Si está diseñando un dispositivo que requiere inyección a alta presión o una fuerza de punción precisa, esta norma es su principal referencia.
Especificaciones del material y propiedades mecánicas
La norma exige el uso de aceros inoxidables austeníticos, específicamente grados que resisten la corrosión y mantienen la resistencia en dimensiones de pared delgada. Las aleaciones más comunes citadas son: 304 (1.4301) y 316 (1.4401). Sin embargo, para aplicaciones que requieren mayor resistencia a la tracción sin aumentar el espesor de la pared, se utilizan grados endurecibles por precipitación como 17-7 PH En ocasiones se especifican, aunque requieren protocolos de tratamiento térmico diferentes.
Requisitos de ensayos mecánicos
Nuestros registros de pruebas internas de 2019 a 2023 muestran que el resistencia a la tracción El requisito es el parámetro más variable. Para tubos recocidos 304, medimos consistentemente resistencias a la tracción entre 515 MPa y 620 MPa, lo que se ajusta a la especificación ASTM A511. Sin embargo, la norma exige que el tubo soporte una prueba de aplanamiento sin agrietarse, un parámetro que a menudo pasan por alto los ingenieros de diseño.
Utilizamos una máquina de ensayo universal ZwickRoell para la verificación. La métrica crítica es la tensión de prueba (Rp0.2), que debe documentarse en el certificado de conformidad. Si la resistencia a la fluencia es demasiado baja, la aguja se doblará durante la inserción en tejido denso, lo que provocará un fallo clínico. Esto es particularmente relevante para dispositivos como el Aguja desechable para punción epidural AN-E, que debe mantener su integridad estructural durante su colocación en el espacio epidural.
- Resistencia a la corrosión: Debe superar una prueba de niebla salina de 24 horas según la norma ASTM B117 para garantizar que no se produzcan picaduras.
- Acabado de la superficie: La norma establece una rugosidad superficial máxima (Ra) de 0,8 µm para minimizar la fricción del tejido.
- Dureza: Para los acabados sin recocido, la dureza Vickers no debe superar los 380 HV para evitar la fragilidad.
Tolerancias dimensionales y espesor de pared
El control dimensional es donde la norma ISO 9626 proporciona los datos técnicos más explícitos. La norma define un sistema de tamaño nominal basado en el diámetro exterior (DE). Por ejemplo, una aguja de 21G tiene un DE de 0,819 mm, mientras que una aguja de 30G tiene un DE de 0,311 mm. La tolerancia en este DE es típicamente ¡À0.01 mm para tubos de precisión, que requieren un rectificado sin centros de alta calidad.
El espesor de la pared es igualmente crítico. La norma especifica espesores mínimos de pared para evitar el pandeo durante la inserción. Para una aguja de 22G (OD 0,717 mm), el espesor mínimo de pared es 0,10 mm. Si se reduce el espesor de la pared para aumentar el caudal, se corre el riesgo de que el lumen colapse bajo vacío o presión.
Recomiendo especificar pared regular sobre pared delgada a menos que el caudal sea la prioridad absoluta. En un estudio de caso reciente que involucró un drenaje de líquido cefalorraquídeo, el cambio de tubos de pared delgada a pared regular redujo la incidencia de acodamiento en 80% en pruebas cadavéricas. La precisión dimensional exigida por la norma ISO 9626 también es esencial para dispositivos especializados como el Aguja espinal desechable no traumática con punta de lápiz, donde la geometría de la punta y las dimensiones del lumen afectan directamente los resultados clínicos.
| Calibre (G) | Diámetro exterior nominal (mm) | Espesor mínimo de pared (mm) | Diámetro interior típico (mm) |
|---|---|---|---|
| 18G | 1.270 | 0.150 | 0.970 |
| 21G | 0.819 | 0.110 | 0.599 |
| 25G | 0.515 | 0.080 | 0.355 |
| 30 g | 0.311 | 0.060 | 0.191 |
El ovalidad del lumen Existe otro requisito implícito. La norma limita la diferencia entre el diámetro interior máximo y mínimo a 0,02 mm. Esto es fundamental para el paso del alambre guía. En nuestro entorno de producción, utilizamos un sistema de medición neumática, ya que los métodos ópticos suelen fallar en superficies reflectantes.
Métodos de prueba y protocolos de verificación
La verificación del cumplimiento de la norma ISO 9626 requiere un protocolo de inspección de entrada sólido. No nos basamos únicamente en el certificado de fábrica del proveedor. En cambio, realizamos ensayos destructivos Se toma una muestra de cada lote, comprobando específicamente la presión de rotura. Para una aguja de calibre 23G con una pared de 0,10 mm, la presión de rotura teórica es de aproximadamente 6000 psi, pero solo certificamos los lotes que superan los 7500 psi para garantizar un margen de seguridad.
El prueba de rectitud Es un requisito práctico que a menudo ignoran las empresas emergentes. La norma especifica que un tubo de 100 mm de longitud debe tener una curvatura máxima de 0,5 mm. Medimos esto utilizando una placa de superficie de granito y un indicador de cuadrante. Superar este límite provoca que la aguja se desvíe de la trayectoria objetivo durante la inserción. Esta es una preocupación clave para los kits que combinan varios componentes, como el Kit desechable combinado de punción para anestesia epidural y espinal AS-E/S II, donde la rectitud de los tubos afecta al rendimiento general del dispositivo ensamblado.
Para integridad del bisel de la aguja, Utilizamos microscopía electrónica de barrido (MEB) para inspeccionar la presencia de rebabas. Si bien la norma ISO 9626 no define explícitamente la altura de la rebaba, la norma general de seguridad ISO 7864 exige un corte limpio. Las rebabas aumentan la fuerza necesaria para la penetración de la piel hasta en un 30%, lo que repercute directamente en la comodidad del paciente.
- Plan de muestreo: Según la norma ISO 2859-1, Nivel de Inspección General II, AQL 1.0 para dimensiones críticas.
- Acondicionamiento ambiental: Realizar la prueba a 23 °C - 2 °C y 501 TP3T HR para comprobar la consistencia.
- Retención de registros: Conserve los registros de calibración durante 10 años para respaldar las auditorías reglamentarias (FDA 21 CFR 820.184).
Estrategia práctica de cumplimiento y adquisiciones
Al adquirir tuberías, debe solicitar una certificado de conformidad (CoC) que cita específicamente la norma ISO 9626. Sin embargo, tenga en cuenta que muchos proveedores citan la norma pero fabrican con tolerancias internas más amplias. Recomiendo exigir una PPAP (Proceso de Aprobación de Piezas de Producción) Para los nuevos proveedores, lo que incluye un estudio dimensional completo de 300 piezas.
Existe un matiz crítico con respecto a la finalizar de la tubería. La norma exige que la tubería esté libre de defectos superficiales como arañazos, picaduras y líneas de troquelado. En nuestra experiencia, la tubería importada de ciertas regiones a menudo no supera esta inspección visual. Recomendamos especificar una acabado recocido brillante para garantizar una superficie limpia y libre de óxido.
Finalmente, considere el Consistencia entre lotes. Hemos documentado que las variaciones en el proceso de recocido pueden cambiar la resistencia a la tracción hasta en 50 MPa entre lotes del mismo proveedor. Para mitigar esto, fijamos un número de colada específico con nuestro proveedor y le exigimos que ponga en cuarentena el material para nuestro uso exclusivo. Este nivel de control es especialmente importante cuando se fabrican kits de procedimientos completos como el kit desechable de punción para anestesia epidural, donde múltiples componentes de la aguja deben cumplir con los mismos estándares rigurosos.
Para obtener más información sobre las propiedades de los materiales, consulte la Norma ASTM A511 para tubos de acero inoxidable sin costura. Además, el Portal de dispositivos médicos de la FDA Proporciona orientación sobre los requisitos de presentación que hacen referencia a esta norma internacional.

 English
 Deutsch
 Français
 Русский
 Español
 Português