Tabla de contenido
1. Resumen de YY/T 0616
En mis 25 años como fabricante de dispositivos médicos especializado en sistemas de barrera estéril, he sido testigo directo de la evolución de las normas regulatorias chinas. La norma YY/T 0616 es el referente fundamental para los materiales de embalaje utilizados en los paquetes de procedimientos destinados a dispositivos médicos de un solo uso. En concreto, aborda los requisitos para los materiales utilizados en la fabricación de sistemas de barrera estéril, garantizando que mantengan la esterilidad hasta el momento de su uso.
Esta norma es el equivalente chino de la ISO 11607-1, y comprender sus matices es fundamental para cualquier fabricante que exporte o produzca en China. Define los requisitos de rendimiento de los materiales, en lugar de prescribir composiciones específicas. Esto permite la innovación a la vez que se mantienen rigurosos estándares de seguridad para la atención al paciente.
Para un fabricante, el cumplimiento normativo no es solo un obstáculo regulatorio; es una obligación para la seguridad del paciente. La norma garantiza que el embalaje resista la esterilización, el transporte y el almacenamiento sin comprometer la esterilidad de los instrumentos quirúrgicos que contiene. He visto centros que no superaron las auditorías simplemente por pasar por alto los requisitos específicos de preacondicionamiento para las bolsas despegables.
1.1 Alcance y definiciones
El alcance de la norma YY/T 0616 abarca los materiales de embalaje destinados a mantener la esterilidad de los dispositivos médicos. Se aplica a los sistemas de barrera estéril preformados, incluidos bolsas, carretes y bandejas rígidas, así como a los materiales utilizados para su fabricación. Es fundamental distinguir esto de los requisitos de embalaje para dispositivos no estériles, que se rigen por normativas diferentes.
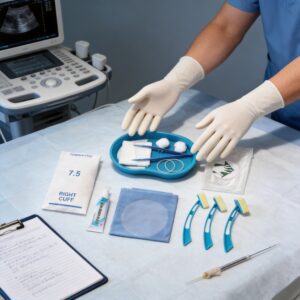
La norma define un “paquete de procedimiento” como un conjunto de dispositivos médicos dispuestos para un procedimiento clínico específico. El embalaje de estos paquetes debe validarse para garantizar que todo el contenido permanezca estéril. Esto requiere una visión holística del proceso de embalaje, desde la calidad de la materia prima hasta el producto final sellado. Por ejemplo, un kit desechable de punción para anestesia epidural Debe contar con un sistema de barrera estéril validado para proteger al paciente de infecciones.
Entre las definiciones clave se incluyen “sistema de barrera estéril” (SBE) y “embalaje protector”. El SBE es el embalaje mínimo que impide la entrada de microorganismos, mientras que el embalaje protector está diseñado para proteger el SBE y su contenido de daños físicos. En mi experiencia, los ingenieros suelen confundir estos dos conceptos, lo que conlleva pruebas inadecuadas del embalaje protector en relación con el SBE.
2. Requisitos clave de los materiales
Según la norma YY/T 0616, los materiales deben evaluarse en función de sus características físicas, químicas y biológicas. El fabricante debe proporcionar evidencia documentada de que el material es seguro para el uso previsto y compatible con el método de esterilización. Por ejemplo, los materiales utilizados en la esterilización con óxido de etileno (OE) deben demostrar una permeabilidad adecuada para la penetración de gases y la aireación.
Recuerdo un caso de 2018 en el que un fabricante utilizó una película de polietileno de alta densidad que, si bien era estructuralmente sólida, no superó la prueba de barrera microbiana debido a la formación de microperforaciones durante la flexión. La norma YY/T 0616 exige que los materiales superen una prueba de durabilidad a la flexión que simula las exigencias de la distribución. Esta prueba es indispensable para los materiales de embalaje flexible.
Las pruebas químicas son igualmente cruciales. Los materiales no deben contener sustancias que puedan filtrarse al dispositivo o causar toxicidad al paciente. Generalmente solicitamos un informe de biocompatibilidad según la norma ISO 10993-1 para cumplir con los requisitos de seguridad biológica mencionados en la norma YY/T 0616. Esto incluye pruebas de citotoxicidad, sensibilización e irritación.
2.1 Tipos de materiales comunes
Si bien el estándar no depende del material, algunos se han convertido en estándares de la industria. Entre ellos se incluyen el papel kraft de grado médico, el Tyvek (polietileno de alta densidad hilado en flash) y los laminados de película multicapa. Cada material presenta ventajas y desafíos distintos en cuanto a su capacidad de sellado y compatibilidad con la esterilización.
- Papel Kraft médico: Excelente para la esterilización con óxido de etileno y vapor, pero requiere un control preciso del gramaje y la porosidad.
- Tyvek: Proporciona una sólida barrera antimicrobiana y una alta resistencia al desgarro, ideal para instrumental pesado.
- Laminados de PET/PE: Ofrecen claridad para la inspección visual y se utilizan habitualmente en métodos de esterilización a baja temperatura, como el óxido de etileno (EO).
El proceso de selección debe incluir una evaluación de riesgos. Por ejemplo, si el paquete de procedimientos contiene instrumentos afilados, el material debe tener una alta resistencia a la perforación. Siempre recomiendo un enfoque de "Diseño de Experimentos" (DOE) para hacer coincidir las propiedades del material con las características específicas del dispositivo. Esto es particularmente relevante al empacar artículos como un aguja desechable para anestesia espinal, lo que requiere una barrera robusta para evitar daños durante el transporte.
3. Protocolos de pruebas de rendimiento
Una vez seleccionado el material, la norma YY/T 0616 exige una serie de pruebas de rendimiento. Estas pruebas no son opcionales; constituyen la evidencia fundamental de cumplimiento. Las pruebas principales incluyen la resistencia del sellado, la prueba de ruptura y la prueba de barrera microbiana mencionada anteriormente. Estas pruebas deben realizarse en envases que hayan sido sometidos a las peores condiciones de esterilización.
En nuestras instalaciones, realizamos pruebas de resistencia del sellado utilizando un dinamómetro con un método de despegue a 180 grados. Los criterios de aceptación están definidos en la norma, pero también deben estar respaldados por datos de validación interna. Hemos establecido una fuerza de despegue mínima de 1,5 N/15 mm, basada en nuestros datos históricos, lo que garantiza un sellado seguro sin impedir que el profesional sanitario pueda abrir el dispositivo.
La prueba de barrera microbiana, que suele realizarse mediante un método de aerosol bacteriano o inmersión, es la prueba definitiva de la afirmación de “barrera estéril”. Se trata de una prueba compleja que requiere un laboratorio de microbiología con instalaciones de contención adecuadas. Enviamos nuestras muestras a un laboratorio externo acreditado según la norma ISO 17025 para garantizar que los resultados sean reconocidos por los organismos reguladores.
3.1 Pruebas de integridad del sello
La integridad del sellado es, sin duda, el parámetro más crítico para un paquete de procedimientos. La norma YY/T 0616 exige que los sellos sean lo suficientemente resistentes para soportar la manipulación, pero lo suficientemente débiles como para despegarse sin rasgar el papel (en el caso de bolsas de papel a película). La norma especifica métodos de prueba para evaluar el ancho y la continuidad del sellado.
Utilizamos una prueba de penetración de tinte para materiales porosos y una prueba de ruptura para bandejas rígidas. La prueba de tinte consiste en aplicar una solución colorante en la zona de sellado y comprobar su migración a través del canal de sellado. Esta prueba, de tipo aprobado/reprobado, es muy eficaz para detectar fugas en el canal.
- Penetración del tinte: Valida la continuidad del sellado en materiales porosos.
- Pruebas de ráfaga: Mide la presión necesaria para romper el paquete, lo que indica su integridad general.
- Inspección visual: Detecta defectos importantes como arrugas, ampollas o quemaduras en la línea de sellado.
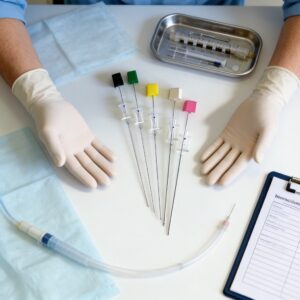
Es vital probar los sellos con la temperatura y la presión de la mordaza del sello en el "peor caso". En una auditoría, observé que un fabricante solo probaba los sellos con parámetros óptimos, lo que les daba excelentes resultados, pero no reflejaba la variabilidad de la producción. Redujimos la temperatura del sello en 10 grados Celsius y los sellos aún pasaron la prueba, pero este margen de seguridad es lo que exige la norma. Esto es especialmente crítico para los kits que contienen múltiples componentes, como un Kit desechable combinado de punción para anestesia epidural y espinal, donde cada componente debe permanecer estéril.
4. Validación y envejecimiento del proceso
Las pruebas de materiales son solo una parte del trabajo; la validación del proceso es la otra. La norma YY/T 0616 exige que el proceso de sellado se valide para garantizar que produzca sellos que cumplan consistentemente con las especificaciones del material. Esto incluye la Calificación de Instalación (IQ), la Calificación Operacional (OQ) y la Calificación de Desempeño (PQ).
En nuestro proceso de calificación operativa (OQ), mapeamos la distribución de temperatura a lo largo de la mordaza de sellado para identificar puntos fríos. Utilizamos un sistema de termopares para registrar la temperatura real en múltiples puntos de la superficie de sellado. Estos datos son esenciales para definir el rango operativo aceptable para el equipo de sellado utilizado en la planta de producción.
Tras la validación del proceso, realizamos la validación de la vida útil. La norma exige que el envase mantenga su integridad durante el periodo de validez declarado. Si bien el envejecimiento en tiempo real es el método de referencia, se permite el envejecimiento acelerado. Normalmente utilizamos una cámara a 55 grados Celsius con una humedad relativa del 60% para simular 3 años de envejecimiento durante un periodo de 3 meses.
4.1 Datos de envejecimiento acelerado
El envejecimiento acelerado se rige por la ecuación de Arrhenius, que supone que las reacciones químicas aumentan con la temperatura. Sin embargo, es fundamental tener en cuenta que esto no se aplica a todos los materiales. Por ejemplo, algunos adhesivos pueden degradarse a altas temperaturas, lo que genera resultados falsos negativos en cuanto a la resistencia del sellado.
Tuve un proyecto en el que la prueba de envejecimiento acelerado mostró una disminución en la resistencia del sellado del adhesivo 30%, lo cual fue alarmante. Sin embargo, los datos en tiempo real a los 12 meses no mostraron tal degradación. Esta discrepancia se atribuyó a la sensibilidad del adhesivo a la temperatura de 55 grados. Tuvimos que ajustar nuestro protocolo de validación para usar una temperatura de envejecimiento acelerado más baja y así obtener datos precisos.
- Envejecimiento en tiempo real: Es el método más preciso, pero requiere mucho tiempo (necesita conocer la duración total de la vida útil del producto).
- Envejecimiento acelerado: Es más rápido, pero requiere una selección cuidadosa de la temperatura para evitar alterar los modos de fallo.
- Acondicionamiento ambiental: Incluye ciclos de temperatura y humedad para simular las condiciones de transporte.
Es imperativo probar el envase después del envejecimiento, no solo las propiedades del material. Esto incluye repetir las pruebas de integridad del sellado y la prueba de barrera microbiana en las muestras envejecidas. Los resultados deben mostrar que el envase aún cumple con los requisitos al final de su vida útil indicada en la etiqueta. Esto es particularmente importante para productos como un Kit desechable de punción para anestesia de bloqueo nervioso, que puede tener una vida útil más prolongada debido a su complejo ensamblaje.
5. Estrategia de implementación para fabricantes
La implementación de la norma YY/T 0616 requiere un equipo multidisciplinario. No se trata solo de una tarea de control de calidad; involucra a ingeniería, compras y producción. El primer paso es un análisis de brechas entre sus sistemas de empaque actuales y los requisitos de la norma. Esto permitirá identificar áreas donde su documentación o pruebas son insuficientes.
Recomiendo elaborar un documento de "Especificación de Embalaje" que defina todas las características críticas de los materiales de embalaje. Este documento debe incluir planos, grados de los materiales y criterios de aceptación para la inspección de entrada. De lo contrario, su proveedor podría enviarle materiales "equivalentes" que no cumplan con los mismos requisitos, lo que provocaría fallos en las validaciones.
La gestión de proveedores es fundamental. La norma exige un acuerdo de calidad con los proveedores de embalaje. Realizamos auditorías anuales a nuestros proveedores para verificar la estabilidad de sus procesos y el cumplimiento de las especificaciones de materiales acordadas. Un solo cambio en la formulación de la resina del proveedor puede afectar significativamente la capacidad de sellado.
5.1 Documentación y auditorías
La documentación es fundamental para el cumplimiento normativo. Sus informes de validación deben ser exhaustivos e incluir los métodos de prueba, el equipo utilizado, los datos brutos y las conclusiones. En China, la Administración Nacional de Productos Médicos (NMPA) examinará minuciosamente esta documentación durante una auditoría de registro. Los registros incompletos son una causa frecuente de retrasos en la aprobación de productos.
Para prepararnos para las auditorías, contamos con un “Plan Maestro de Validación” que detalla todos los equipos y procesos que requieren validación. Este plan se actualiza anualmente y se revisa durante las reuniones de gestión. De esta manera, garantizamos que ninguna línea de envasado funcione sin un proceso validado.
Finalmente, considere el factor humano. Los operarios deben estar capacitados sobre la importancia de los parámetros de sellado y cómo identificar defectos. Utilizamos ayudas visuales y "muestras de referencia" de sellos buenos y malos en la planta de producción. Esta capacitación práctica reduce el error humano y garantiza que el proceso validado se siga de manera consistente. Esto es especialmente vital al envasar artículos delicados como un aguja desechable para punción epidural, donde la manipulación por parte del operador puede afectar directamente la integridad del paquete.


 English
 Deutsch
 Français
 Русский
 Español
 Português