Table des matières
Pourquoi les tolérances ID/OD sont importantes dans la fabrication des aiguilles
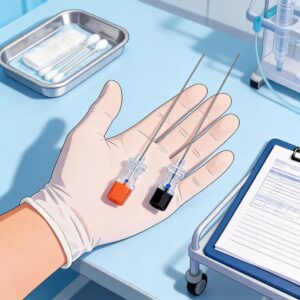
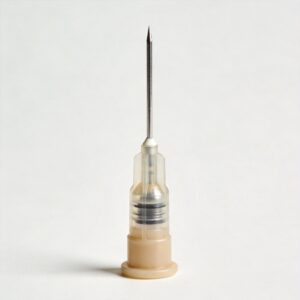
Dans la production d'aiguilles hypodermiques, la constance du diamètre interne (DI) et du diamètre externe (DE) n'est pas seulement un critère de qualité ; c'est un paramètre de sécurité essentiel. Une variation de quelques microns seulement du DI peut modifier considérablement le débit du médicament liquide, ce qui peut entraîner des erreurs de dosage ou un allongement du temps d'injection. À l'inverse, un DE irrégulier peut compromettre l'étanchéité entre l'embase de l'aiguille et la seringue, provoquant des fuites, voire le détachement de l'aiguille pendant l'utilisation. Cette précision est particulièrement importante dans des applications spécialisées telles que… aiguilles pour anesthésie rachidienne, où le débit des agents anesthésiques doit être contrôlé avec méticulosité.
Fort de mes 25 ans d'expérience en tant qu'ingénieur de production chez un fabricant de dispositifs médicaux de classe III, j'ai constaté que la gestion de ces tolérances exige une approche globale. Il ne suffit pas de contrôler le produit fini ; il est indispensable de maîtriser le processus d'emboutissage, les propriétés des matériaux et les conditions environnementales de l'atelier de production. L'objectif est d'atteindre un indice de capabilité de processus (Cpk) supérieur ou égal à 1,33, garantissant ainsi que 99,731 % de la production respecte les limites spécifiées.
Normes industrielles : Directives ASTM, ISO et USP
Pour garantir l'interopérabilité et la sécurité à l'échelle mondiale, les fabricants doivent respecter des normes internationales strictes. Les références les plus fiables concernant les tubes à aiguilles sont les suivantes : ASTM International Les normes, et plus particulièrement la norme ASTM B895, définissent les spécifications standard pour les tubes à aiguilles en acier inoxydable. Cette norme définit les plages admissibles pour l'épaisseur de paroi, le diamètre extérieur et le diamètre intérieur, garantissant ainsi qu'une aiguille de calibre 22 d'un fabricant s'adapte au raccord Luer Lock d'un autre. Ces normes dimensionnelles sont fondamentales pour la conception de tous les dispositifs. aiguilles de ponction épidurale, qui reposent sur une tubulure de précision pour garantir une distribution sûre et efficace.
Outre les spécifications des matériaux, les Organisation internationale de normalisation (ISO) La norme ISO 7864 fournit des lignes directrices relatives aux aiguilles hypodermiques stériles à usage unique. Elle définit les exigences dimensionnelles et le débit maximal admissible, directement lié à la tolérance du diamètre interne. Pour les emballages pharmaceutiques, USP Les directives (en particulier l'USP <381>) jouent également un rôle, bien qu'elles soient davantage axées sur les composants élastomères que sur la canule en acier elle-même.
Paramètres dimensionnels clés
Lorsqu'on aborde les tolérances, on se réfère généralement à trois dimensions critiques : le diamètre extérieur, le diamètre intérieur et l'épaisseur de paroi (qui correspond à la différence entre les deux). La constance de l'épaisseur de paroi est souvent la plus difficile à maîtriser, car elle dépend de la concentricité du mandrin utilisé lors du tréfilage. Une légère excentricité du mandrin entraîne une paroi plus mince d'un côté, ce qui peut provoquer une flexion ou un pincement lors de l'insertion de l'aiguille. Ce problème est particulièrement important pour les produits de faible épaisseur. aiguilles spinales à pointe de crayon, où même de légères irrégularités de la paroi peuvent compromettre l'intégrité structurelle de l'aiguille.
| Paramètre | Tolérance typique (Grade 3) | Méthode de mesure |
|---|---|---|
| Diamètre extérieur (DE) | +/- 0,0127 mm (0,0005″) | Micromètre laser |
| Diamètre intérieur (DI) | +/- 0,0254 mm (0,001″) | Manomètre pneumatique / Manomètre à broches |
| Épaisseur de paroi | +/- 0,0127 mm (0,0005″) | Ultrasonique / Section transversale |
Techniques de mesure de précision pour les tubes
D'après mon expérience, l'utilisation exclusive de méthodes de mesure par contact (comme le pied à coulisse) est insuffisante pour les tubes de qualité médicale. Nous utilisons des micromètres laser sans contact pour le contrôle en ligne du diamètre extérieur des tubes 100%. Ces appareils peuvent mesurer le diamètre à une vitesse allant jusqu'à 500 mesures par seconde, ce qui nous permet de détecter l'ovalisation (la différence entre le diamètre extérieur maximal et minimal) en temps réel. Ces données sont directement intégrées à notre système de contrôle afin d'ajuster immédiatement la vitesse d'étirage. Ce niveau de précision est essentiel pour garantir la performance des tubes. aiguilles pour bloc nerveux, qui nécessitent des dimensions exactes pour un positionnement précis.
Pour la détermination du diamètre interne, la difficulté est accrue car la surface interne est inaccessible à la lumière. Nous utilisons la mesure pneumatique en laboratoire pour la vérification finale. Cette méthode mesure la contre-pression de l'air circulant dans le tube, qui correspond précisément à sa section. Bien que cette méthode soit destructive pour l'échantillon (nous coupons le tube), elle fournit la représentation la plus précise du diamètre interne réel, notamment pour les tubes de moins de 0,5 mm.
L'importance du contrôle environnemental
Les fluctuations de température constituent un fléau silencieux pour le contrôle des tolérances. L'acier inoxydable 304 possède un coefficient de dilatation thermique d'environ 17,3 µm/m°C. Si la température ambiante de l'atelier varie de 10 °C, un tube de 100 mm se dilatera de 17 microns, ce qui dépasse notre marge de tolérance totale. Notre laboratoire de métrologie est maintenu à 20 °C ± 1 °C, conformément aux spécifications. NIST des lignes directrices, afin de garantir que nos mesures soient précises et reproductibles.
Contrôle statistique des processus (CSP) pour la cohérence
La mise en œuvre d'un programme de contrôle statistique des processus (CSP) robuste est le seul moyen de passer de l'“ inspection ” à la “ prévention ”. Nous utilisons des cartes de contrôle **X-barre et R** pour surveiller le diamètre moyen et la plage (variabilité) de nos échantillons toutes les 30 minutes. Si une tendance se dessine, comme une dérive progressive du diamètre extérieur vers la limite supérieure, nous ajustons la compensation d'usure de la matrice avant de produire des pièces non conformes. Cette approche proactive a permis de réduire notre taux de rebut de 181 000 pièces au cours des deux dernières années. Les mêmes principes de constance s'appliquent à l'assemblage de kits complets, tels que… kits de ponction pour anesthésie combinée péridurale et rachidienne, où plusieurs composants doivent respecter des tolérances strictes pour fonctionner ensemble de manière transparente.
Afin de maintenir un Cpk élevé, nous réalisons également des études de **répétabilité et de reproductibilité (R&R)** sur tous nos équipements de mesure. Si le système de mesure lui-même présente une trop grande variabilité, nous ne pouvons pas évaluer le processus avec précision. Notre protocole interne exige que la variation du système de mesure (GRR) soit inférieure à 10⁻³T de la tolérance totale.
Défauts courants et comment les atténuer
Malgré les meilleurs contrôles, des défauts peuvent survenir. Les problèmes les plus fréquents que nous observons sur les tubes bruts sont les rayures superficielles (appelées ” nids d'oiseaux ”) et les rainures longitudinales (appelées « lignes de filière »). Ces défauts affectent non seulement l'aspect esthétique, mais peuvent également créer des concentrations de contraintes, entraînant une rupture lors de l'injection. Nous limitons ce risque en contrôlant la viscosité du lubrifiant et en veillant à ce que les filières d'étirage soient polies tous les 10 000 mètres de production.
Un autre problème fréquent est le **” effet sablier ”** ou rétrécissement localisé, où le tube s'amincit en raison d'une tension excessive lors du processus d'étirage.
- Usure de la matrice : Inspectez et remplacez régulièrement les matrices en carbure de tungstène en fonction du débit.
- Alignement du mandrin : Utilisez un comparateur à cadran pour vérifier la concentricité du mandrin avant chaque lot de production.
- Dureté du matériau : Vérifier la résistance à la traction des bobines d'acier inoxydable entrantes afin de garantir une ductilité constante.
- Lubrification: Surveillez la température et la concentration de l'huile pour éviter le grippage dû au frottement.
En respectant ces protocoles et normes, les fabricants peuvent garantir que les aiguilles produites sont sûres, fiables et uniformes, protégeant ainsi l'utilisateur final et préservant l'intégrité de la chaîne d'approvisionnement des dispositifs médicaux.

 English
 Deutsch
 Français
 Русский
 Español
 Português