Table des matières
Aperçu et portée de la norme ISO 9626
La norme ISO 9626 est la référence internationale pour tube à aiguille en acier inoxydable Utilisée dans la fabrication de dispositifs médicaux, cette norme spécifie les matériaux, les propriétés mécaniques et les tolérances dimensionnelles des aiguilles creuses destinées à un usage humain ou vétérinaire. Bien que de nombreux ingénieurs y fassent référence de manière informelle, ses exigences sont rigoureuses et souvent mal comprises lors des audits de fournisseurs.
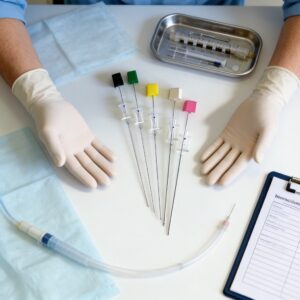
Au cours de mes 25 années d'expérience en tant qu'ingénieur de production pour un sous-traitant de dispositifs médicaux de classe II et III, j'ai supervisé la qualification de plus de 40 lots de tubes différents. La cause de rejet la plus fréquente n'est pas la qualité du matériau, mais plutôt une mauvaise compréhension du processus. empilement de tolérances entre l'épaisseur de la paroi et le diamètre extérieur. Cette norme régit directement la sécurité et les performances des aiguilles hypodermiques, des dispositifs de biopsie et des systèmes d'administration de médicaments. Par exemple, la précision requise par la norme ISO 9626 s'applique directement à des produits comme… Aiguille d'anesthésie rachidienne jetable AN-S25G, où les dimensions exactes des tubulures sont essentielles pour la sécurité du patient.
Il est crucial de noter que la norme ISO 9626 s'applique spécifiquement à tubes rigides et semi-rigides. Elle ne couvre pas les polymères flexibles ni les canules non métalliques. Si vous concevez un dispositif nécessitant une injection à haute pression ou une force de ponction précise, cette norme constitue votre principal point de référence.
Spécifications des matériaux et propriétés mécaniques
La norme impose l'utilisation de aciers inoxydables austénitiques, en particulier les nuances qui résistent à la corrosion et conservent leur résistance même pour des parois minces. Les alliages les plus couramment cités sont 304 (1.4301) et 316 (1.4401). Cependant, pour les applications nécessitant une résistance à la traction plus élevée sans augmenter l'épaisseur de paroi, on utilise des nuances à durcissement structural comme 17-7 PH sont parfois spécifiées, bien qu'elles nécessitent des protocoles de traitement thermique différents.
Exigences en matière d'essais mécaniques
Nos résultats de tests internes réalisés entre 2019 et 2023 montrent que résistance à la traction L'exigence est le paramètre le plus variable. Pour les tubes en acier inoxydable 304 recuit, nous avons mesuré de manière constante des résistances à la traction comprises entre 515 MPa et 620 MPa, ce qui correspond à la spécification ASTM A511. Cependant, la norme exige que les tubes résistent à une contrainte plus élevée. test d'aplatissement sans fissures, un paramètre souvent négligé par les ingénieurs concepteurs.
Nous utilisons une machine d'essai universelle ZwickRoell pour la vérification. Le paramètre critique est le contrainte d'épreuve (Rp0.2), ce qui doit être consigné sur le certificat de conformité. Si la limite d'élasticité est trop faible, l'aiguille se pliera lors de son insertion dans un tissu dense, entraînant un échec clinique. Ceci est particulièrement pertinent pour les dispositifs comme le Aiguille de ponction épidurale jetable AN-E, qui doit conserver son intégrité structurelle lors de sa mise en place dans l'espace épidural.
- Résistance à la corrosion : Doit réussir un test de brouillard salin de 24 heures selon la norme ASTM B117 pour s'assurer qu'aucune piqûre ne se forme.
- Finition de surface : La norme fait référence à une rugosité de surface maximale (Ra) de 0,8 ¦Ìm pour minimiser la traînée des tissus.
- Dureté: Pour les états de trempe non recuits, la dureté Vickers ne doit pas dépasser 380 HV pour éviter la fragilité.
Tolérances dimensionnelles et épaisseur de paroi
Le contrôle dimensionnel est le domaine dans lequel la norme ISO 9626 fournit les données techniques les plus explicites. La norme définit un système de taille nominale Le calibre est déterminé par le diamètre extérieur (DE). Par exemple, une aiguille 21G a un DE de 0,819 mm, tandis qu'une aiguille 30G a un DE de 0,311 mm. La tolérance sur ce DE est généralement de 0,311 mm. ¡À0,01 mm pour les tubes de précision, qui nécessitent une rectification sans centre de haute qualité.
L'épaisseur de la paroi est tout aussi critique. La norme spécifie des épaisseurs minimales de paroi pour éviter le flambage lors de l'insertion. Pour une aiguille 22G (diamètre extérieur 0,717 mm), l'épaisseur minimale de paroi est de : 0,10 mm. Si vous réduisez l'épaisseur de la paroi pour augmenter le débit, vous risquez de provoquer l'affaissement du conduit sous l'effet du vide ou de la pression.
Je recommande de préciser mur régulier Il est préférable d'utiliser des tubes à paroi mince, sauf si le débit est la priorité absolue. Dans une étude de cas récente portant sur un drain de liquide céphalo-rachidien, le passage d'un tube à paroi mince à un tube à paroi standard a réduit l'incidence des coudes de 80% lors de tests sur cadavres. La précision dimensionnelle exigée par la norme ISO 9626 est également essentielle pour les dispositifs spécialisés tels que… aiguille spinale jetable non traumatique à pointe de crayon, où la géométrie de l'extrémité et les dimensions de la lumière affectent directement les résultats cliniques.
| Jauge (G) | Diamètre extérieur nominal (mm) | Épaisseur minimale de la paroi (mm) | Diamètre intérieur typique (mm) |
|---|---|---|---|
| 18G | 1.270 | 0.150 | 0.970 |
| 21G | 0.819 | 0.110 | 0.599 |
| 25G | 0.515 | 0.080 | 0.355 |
| 30G | 0.311 | 0.060 | 0.191 |
Le ovalité de la lumière Une autre exigence, souvent implicite, réside dans la limitation de la différence entre le diamètre intérieur maximal et minimal à 0,02 mm, condition essentielle au passage du guide. Dans notre environnement de production, nous utilisons un calibre pneumatique pour effectuer cette mesure, les méthodes optiques étant souvent inefficaces sur les surfaces réfléchissantes.
Méthodes d'essai et protocoles de vérification
La vérification de la conformité à la norme ISO 9626 exige un protocole d'inspection à réception rigoureux. Nous ne nous basons pas uniquement sur le certificat d'usine du fournisseur. Nous effectuons plutôt… essais destructifs Nous effectuons un contrôle sur un échantillon de chaque lot, en vérifiant notamment la pression d'éclatement. Pour une aiguille 23G d'une épaisseur de paroi de 0,10 mm, la pression d'éclatement théorique est d'environ 6 000 psi, mais nous ne validons les lots que si la pression dépasse 7 500 psi afin de garantir une marge de sécurité.
Le test de rectitude Il s'agit d'une exigence pratique souvent négligée par les startups. La norme spécifie qu'un tube de 100 mm de long doit présenter une courbure maximale de 0,5 mm. Nous mesurons cette valeur à l'aide d'une plaque de marbre et d'un comparateur. Le dépassement de cette limite entraîne une déviation de l'aiguille par rapport à la trajectoire cible lors de l'insertion. Ceci est un point crucial pour les kits qui combinent plusieurs composants, tels que… Kit de ponction à usage unique pour anesthésie péridurale et rachidienne combinée AS-E/S II, où la rectitude des tubes influe sur les performances globales du dispositif assemblé.
Pour intégrité du biseau de l'aiguille, Nous utilisons la microscopie électronique à balayage (MEB) pour détecter les bavures. Bien que la norme ISO 9626 ne définisse pas explicitement la hauteur des bavures, la norme de sécurité générale ISO 7864 exige une coupe nette. Les bavures augmentent la force nécessaire à la pénétration cutanée jusqu'à 30%, ce qui influe directement sur le confort du patient.
- Plan d'échantillonnage : Conformément à la norme ISO 2859-1, niveau d'inspection général II, AQL 1.0 pour les dimensions critiques.
- Conditionnement environnemental : Tester à 23 °C ¡À 2 °C et 50% HR pour la consistance.
- Conservation des documents : Conservez les enregistrements d'étalonnage pendant 10 ans pour appuyer les audits réglementaires (FDA 21 CFR 820.184).
Stratégie pratique de conformité et d'approvisionnement
Lors de l'approvisionnement en tubes, vous devez demander un certificat de conformité (CoC) qui cite spécifiquement la norme ISO 9626. Cependant, sachez que de nombreux fournisseurs citent cette norme mais fabriquent selon des tolérances internes moins strictes. Je recommande d'exiger une PPAP (Processus d'approbation des pièces de production) pour les nouveaux fournisseurs, ce qui inclut une étude dimensionnelle complète de 300 pièces.
Il existe une nuance cruciale concernant le finition du tube. La norme exige que le tube soit exempt de défauts de surface tels que rayures, piqûres et traces de découpe. D'après notre expérience, les tubes importés de certaines régions échouent souvent à cette inspection visuelle. Nous recommandons de spécifier un finition recuite brillante pour garantir une surface propre et exempte d'oxyde.
Enfin, considérez le Cohérence d'un lot à l'autre. Nous avons constaté que les variations du processus de recuit peuvent faire varier la résistance à la traction jusqu'à 50 MPa entre des lots provenant d'un même fournisseur. Pour atténuer ce risque, nous convenons d'un numéro de coulée spécifique avec notre fournisseur et exigeons qu'il mette en quarantaine le matériau pour notre usage exclusif. Ce niveau de contrôle est particulièrement important lors de la fabrication de kits procéduraux complets comme le kit de ponction péridurale à usage unique, où plusieurs composants d'aiguilles doivent répondre aux mêmes normes rigoureuses.
Pour en savoir plus sur les propriétés des matériaux, consultez le Norme ASTM A511 pour les tubes sans soudure en acier inoxydable. De plus, le Portail des dispositifs médicaux de la FDA fournit des indications sur les exigences de soumission qui font référence à cette norme internationale.


 English
 Deutsch
 Français
 Русский
 Español
 Português