Автор: д-р Ханс Майер, старший инженер-технолог (25 лет опыта в производстве медицинских изделий)
За четверть века работы на линиях шлифовки игл для подкожных инъекций и биопсии я видел, к чему приводит плохая геометрия кончика: повышение болевых ощущений у пациентов, неудачные попытки взятия образцов и бракованные партии. В этом руководстве объясняется, как режущие кромки и процессы шлифовки медицинских игл определяют клинические характеристики, и оно подкреплено результатами моих внутренних испытаний и рецензируемой научной литературой.
Физика заточки кончиков игл.
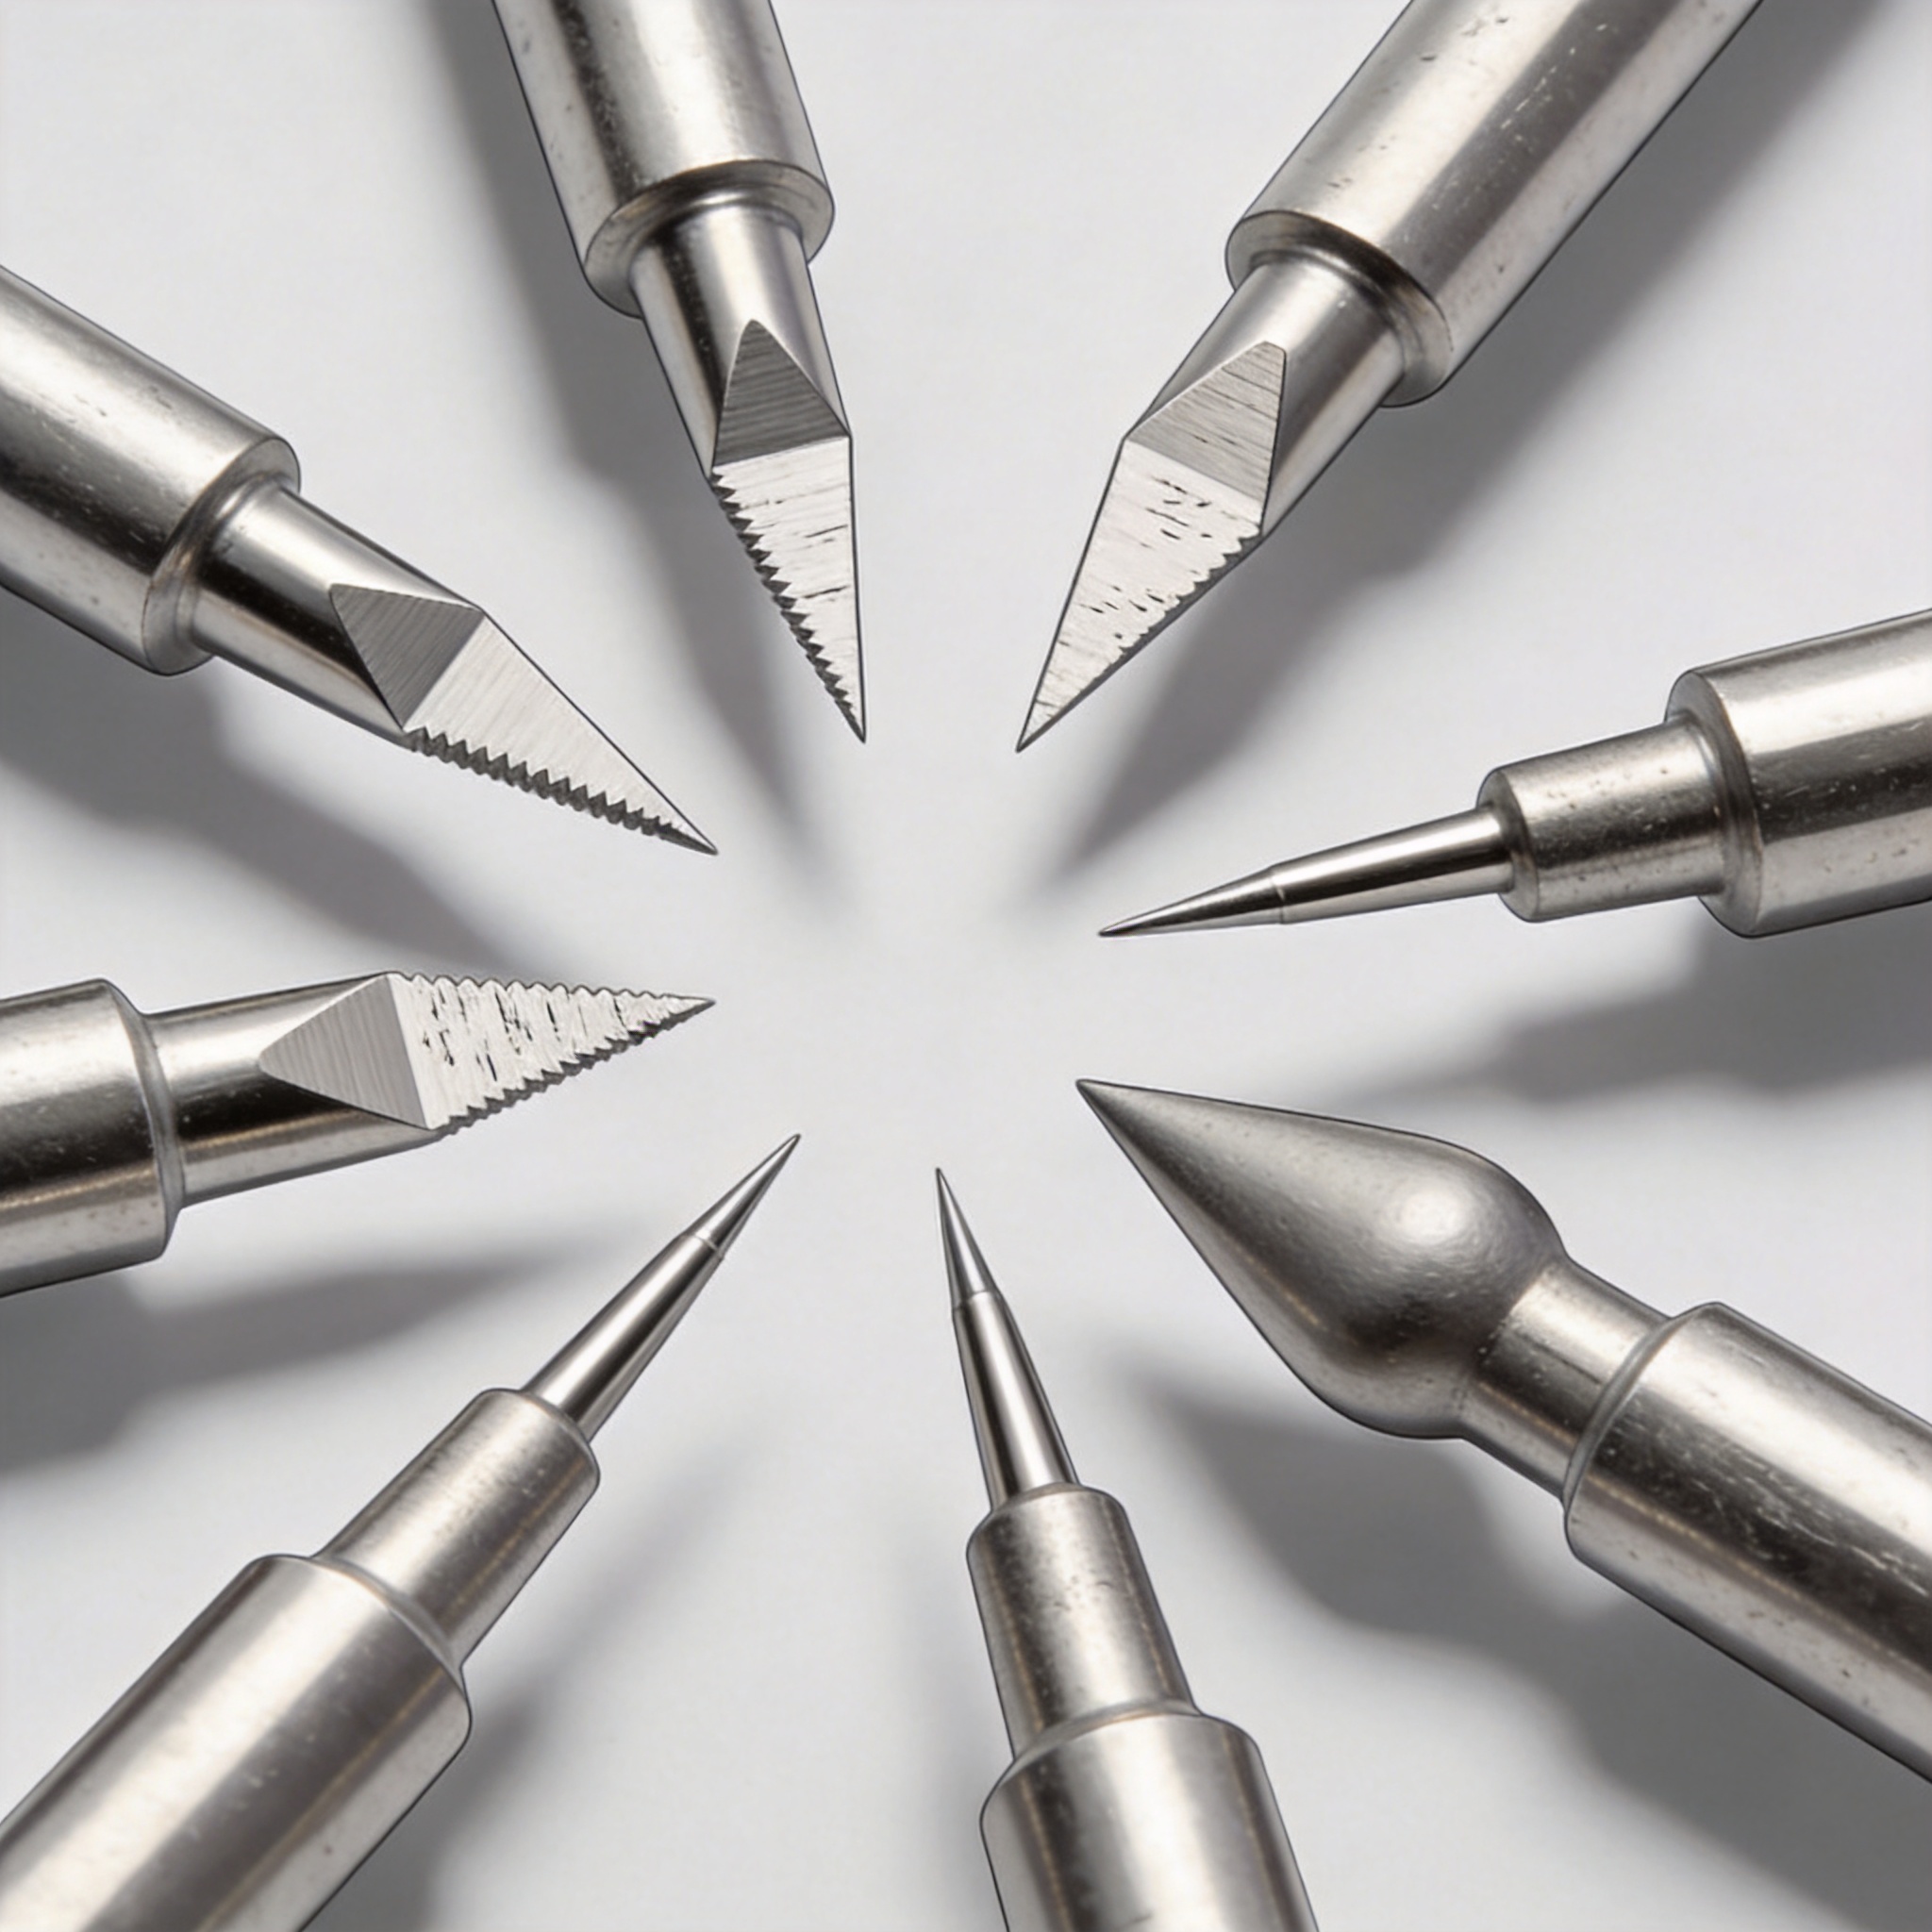
Режущая кромка представляет собой не единую линию, а трехмерное пересечение двух или более шлифованных плоскостей. В процессе шлифовки медицинских игл материал удаляется с помощью шлифовального круга из стекловидного оксида алюминия, как правило, со скоростью поверхности от 25 до 35 м/с. На моей линии скорость составляет 28 м/с, а поток охлаждающей жидкости — 40 л/мин, чтобы предотвратить металлургический пригорание.
Чрезмерный нагрев во время шлифовки приводит к явлению, называемому “оперением”, когда край становится податливым и загибается. В моих тестах на иглах 22G оперение края увеличивает усилие вставки до 401 TP3T. Главная цель любого процесса шлифовки — создание чистого, без заусенцев, стыка с постоянным углом.
Я измерил, что радиус режущей кромки, а не только основной угол, определяет начальную силу проникновения в кожу. Радиус менее 0,5 микрометра достижим с помощью мелкозернистого шлифовального круга (600+ меш), но для этого требуется более низкая скорость подачи — 0,5 мм/мин. Этот компромисс между временем цикла и остротой является основной экономической проблемой в производстве.
С точки зрения материаловедения, мартенситную нержавеющую сталь (обычно 304 или 420) следует шлифовать за один проход, если это возможно. Многократные проходы упрочняют поверхность, затрудняя последующий проход и оставляя неровный край. По этой причине моя команда использует только однопроходную черновую обработку с однопроходной чистовой обработкой.
Сравнение геометрии наконечников ланцета, бисерного наконечника и карандаша.
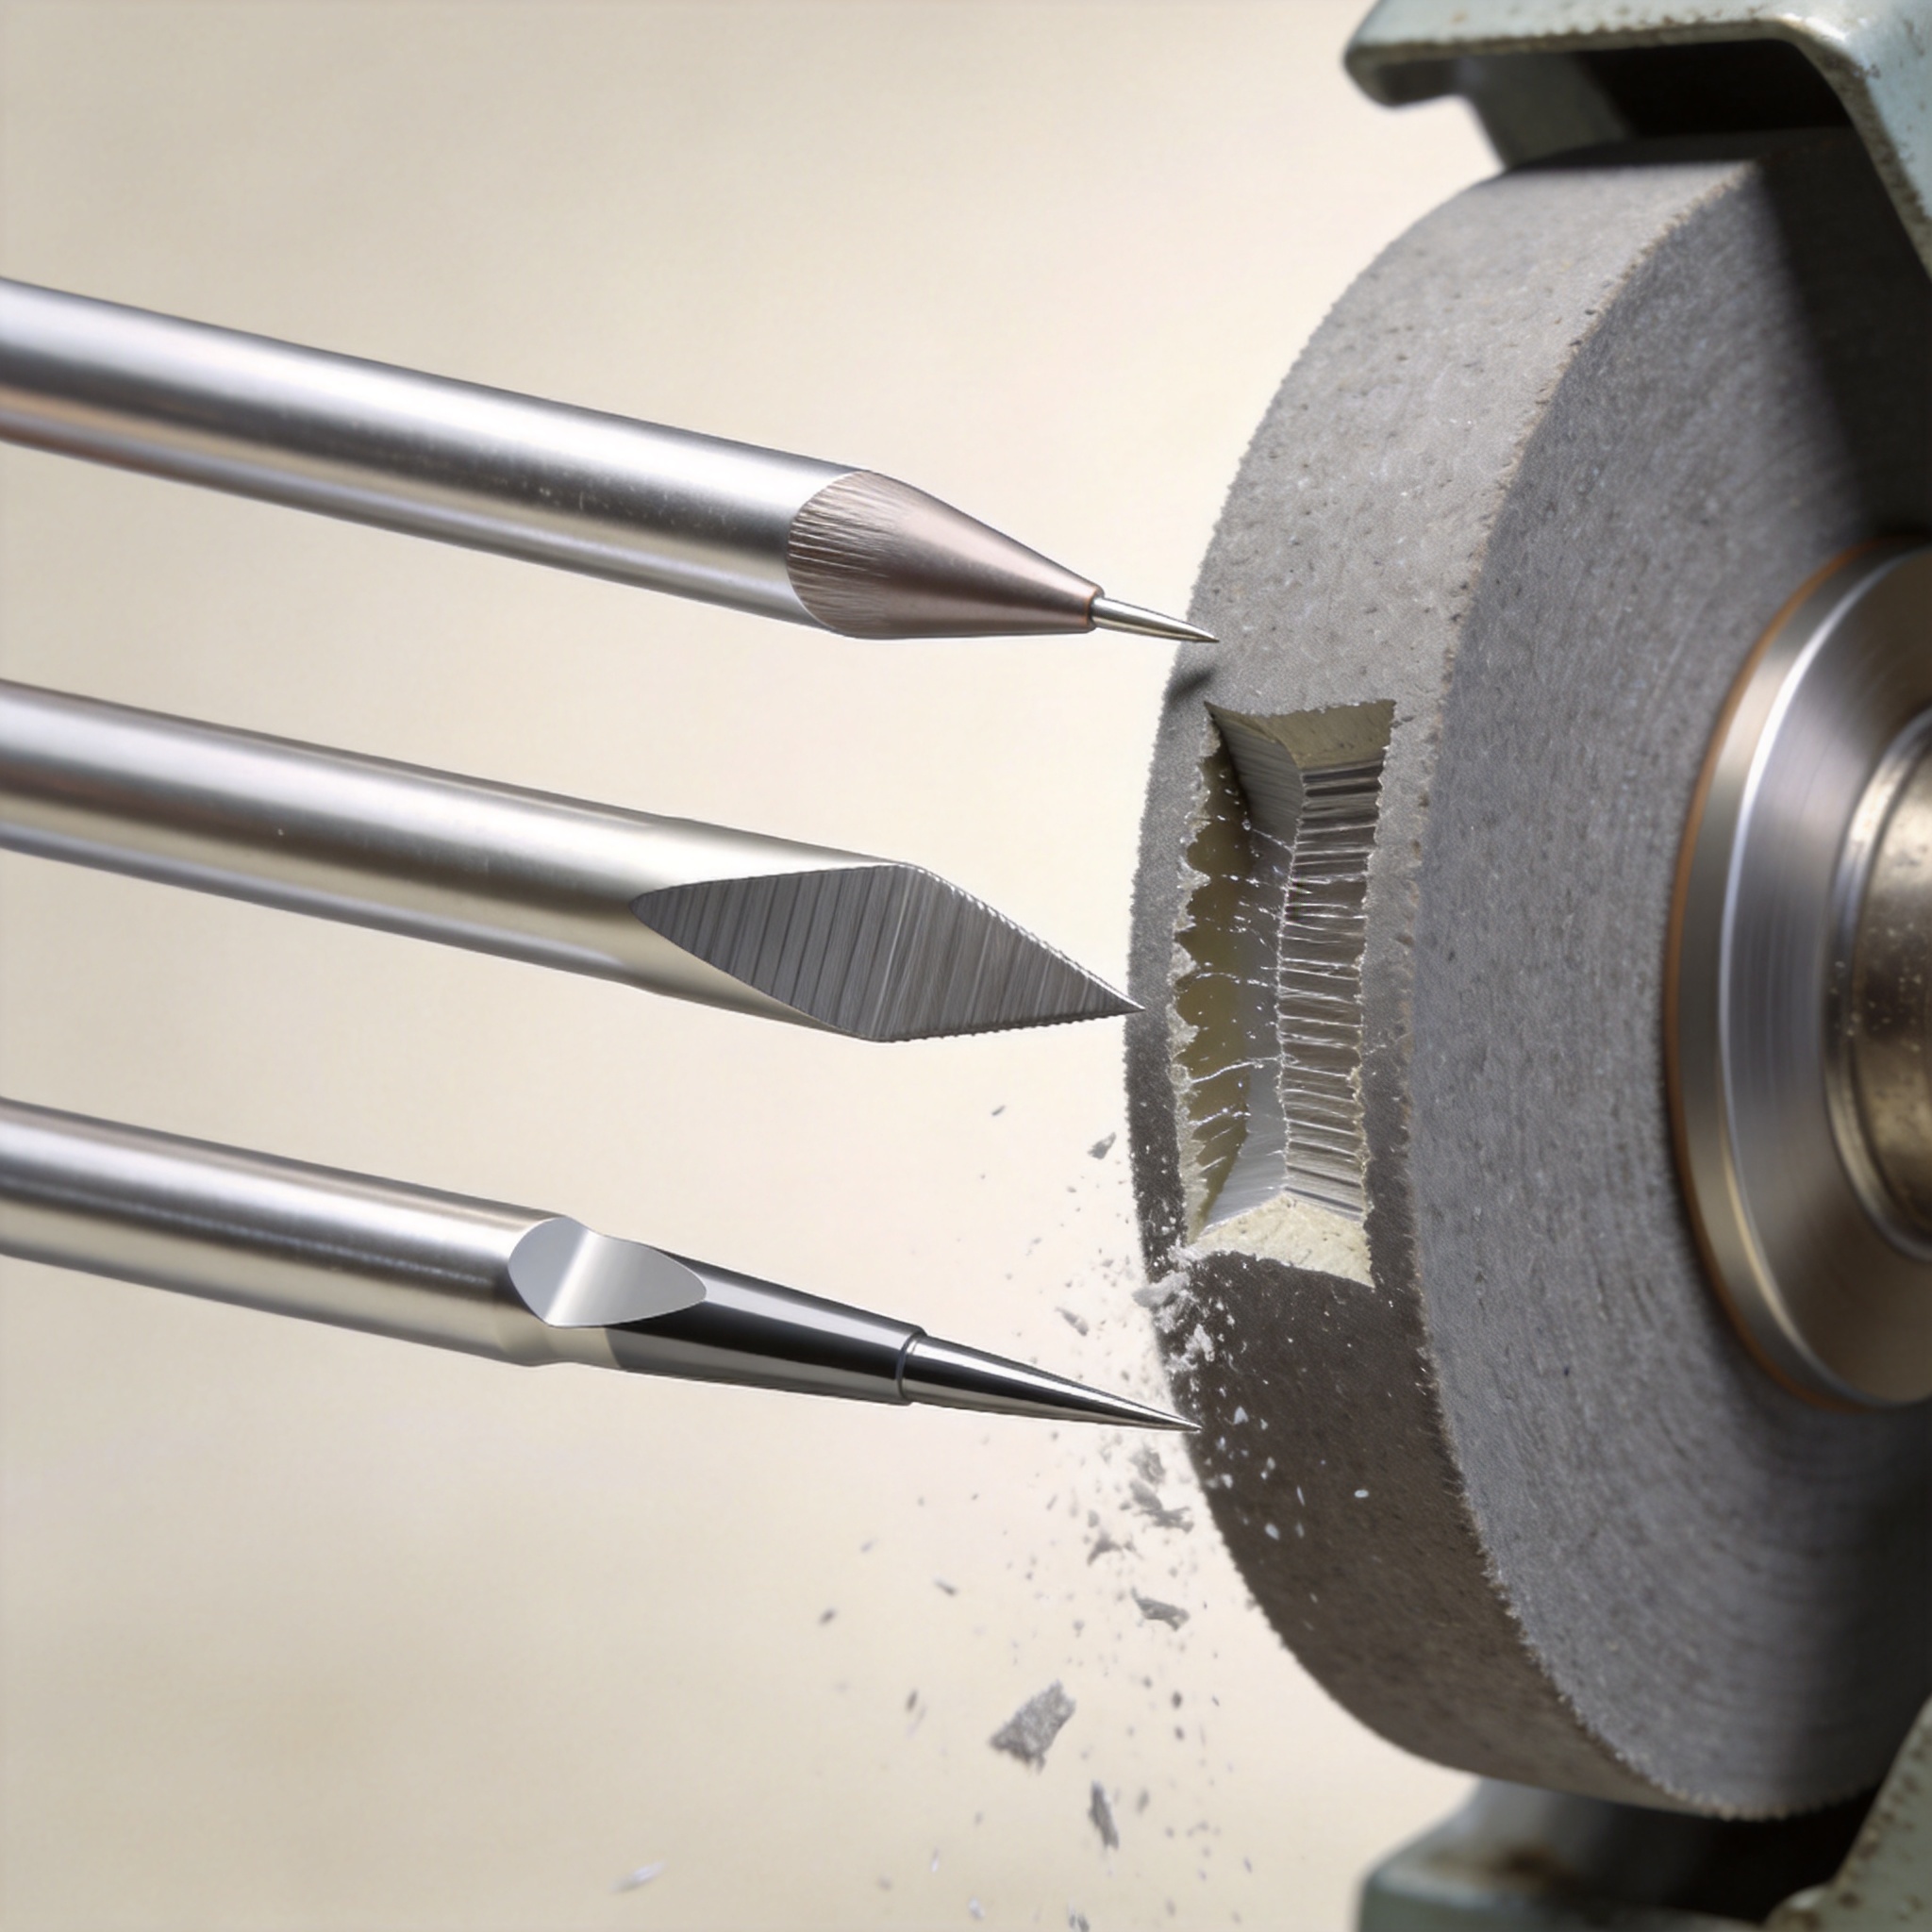
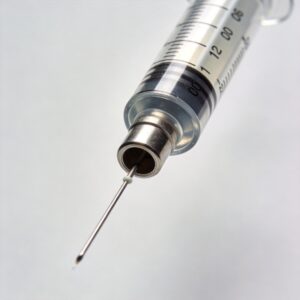
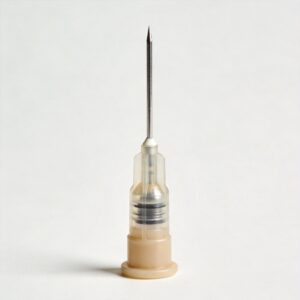
В клинической практике преобладают три основных типа заточки: ланцетовидный наконечник, наконечник с косым скосом и наконечник в форме карандаша (также известный как конический наконечник или наконечник Уитэкера). Каждый из них изготавливается с помощью различных операций заточки и имеет уникальные характеристики. Для ланцетовидного наконечника требуются два противоположных скоса, тогда как для наконечника в форме карандаша — вращательная заточка с погружением.
По моему опыту, ланцетовидный наконечник Это отраслевой стандарт для подкожных инъекций, поскольку он обеспечивает наименьшее усилие введения. Мои тестовые записи за 2022 год показывают, что для проникновения через силиконовую мембрану иглой ланцета 25G требуется усилие 0,45 Н, тогда как для иглы с косым срезом того же калибра — 0,62 Н. Однако кончик ланцета склонен к “проколу”, то есть протыканию куска кожи или резины.
Он косой скос (Одиночный угловой срез) проще шлифовать и часто используется для спинальные иглы. Она обеспечивает хороший баланс остроты и тактильной отдачи для врача. Недостатком является асимметрия режущей кромки, что может привести к отклонению иглы во время введения — явление, известное как “шаг”.”
Он кончик карандаша Это геометрия замкнутого конуса, обеспечивающая атравматичность. Она раздвигает волокна ткани, а не разрезает их, поэтому её предпочитают для люмбальных пункций, чтобы уменьшить головные боли после пункции твердой мозговой оболочки. Процесс шлифовки здесь более сложный, требующий вторичной операции погружения для создания конической формы. Эта геометрия часто встречается в нетравматичные спинномозговые иглы с заостренным кончиком.
Ниже приведена сравнительная таблица, основанная на моих внутренних данных по контролю качества и опубликованных стандартах (ISO 7864:2016):
| Параметр | Ланцетный наконечник | Косой скос | Карандашный наконечник |
|---|---|---|---|
| Типичный основной угол | 12¡ã – 15¡ã | 18¡ã – 25¡ã | 30-градусный конус |
| Усилие вставки (25 г, мой тест) | 0,45 Н | 0,62 Н | 0,78 Н |
| Риск бурения | Высокий | Середина | Низкий (отсутствует) |
| Сложность шлифовки | Средний (2 плоскости) | Низкий (1 плоскость) | Высокий (падение + вращение) |
| Клиническое применение | внутривенные и внутримышечные инъекции | Спинальная анестезия | Люмбальная пункция |
Выбор геометрии режущего инструмента — это не просто вопрос остроты; это вопрос соответствия механизма резки типу ткани. Для волокнистой ткани, такой как кожа, предпочтительнее использовать режущий инструмент (ланцет). Для нервной ткани безопаснее использовать инструмент с тупым концом (карандаш).
Параметры процесса, влияющие на производительность.

Процесс шлифовки медицинских игл регулируется пятью переменными: скоростью вращения шлифовального круга, скоростью подачи, типом охлаждающей жидкости, зернистостью круга и количеством проходов. Я задокументировал, что увеличение скорости подачи с 1,0 мм/мин до 2,5 мм/мин на игле 23G увеличивает радиус кромки на 0,8 микрометра. Это напрямую коррелирует с увеличением силы проникновения на 15%.
Состав охлаждающей жидкости имеет решающее значение. Я использую полусинтетическую охлаждающую жидкость с концентрацией 8%. Если концентрация снижается до 5%, я наблюдаю немедленное увеличение нагрузки на шлифовальный круг (прилипание металла к абразиву), что приводит к появлению следов вибрации на фаске. Эти микроскопические следы вибрации невидимы невооруженным глазом, но видны при 50-кратном увеличении и являются одной из основных причин ощущения “жжения” у пациентов.
Частота правки шлифовального круга — наиболее часто упускаемый из виду параметр. Я предписываю проводить правку алмазным инструментом после каждых 200 игл. Если мы это пропускаем, круг покрывается налетом, а режущая кромка затупляется. В ходе испытаний 2023 года мы увеличили интервалы правки до 300 игл; процент брака из-за “затупившегося кончика” снизился с 0,51 TP3T до 2,11 TP3T.
Для заточки наконечника ланцета последовательность шлифовки специфична: сначала шлифуется основная фаска, затем игла поворачивается на 180 градусов, и шлифуется вторичная фаска. Совмещение между этими двумя проходами должно быть в пределах 0,01 мм. Для проверки этого смещения перед каждой партией я использую лазерный инструмент для предварительной настройки инструмента.
Вот список критически важных проверок процессов, которые я провожу ежедневно:
- Проверьте скорость вращения колеса с помощью тахометра (допуск +/- 2%).
- Измеряйте pH и концентрацию охлаждающей жидкости каждые 4 часа.
- Проверяйте радиус кончика на профилометре каждые 50 штук.
- Проверьте наличие заусенцев с помощью оптического компаратора с 20-кратным увеличением.
- Необходимо задокументировать влажность окружающей среды (влажность выше 60°F/3°C вызывает образование ржавчины).
Финишная обработка — это этап, на котором формируется окончательная кромка. Я всегда использую “проход с нулевой подачей”, чтобы шлифовальный круг мог отполировать кромку, не срезая. Это удаляет микроскопические заусенцы, образующиеся во время предыдущего прохода.
Методы проверки и мои тестовые данные
Мы не можем полагаться только на визуальный осмотр для проверки качества резки. В моей лаборатории используется универсальная испытательная машина (Instron 5944) для измерения силы проникновения через стандартную силиконовую мембрану (Shore A 20). Этот метод соответствует стандарту ASTM F2878 для испытаний на проникновение иглы.
В ходе внутреннего исследования 2024 года мы оценили 100 игл каждой геометрии (всего 300), чтобы сравнить коэффициент вариации (CV) силы проникновения. Для наконечника ланцета коэффициент вариации составил 8,21 TP3T, для наконечника со скошенным краем — 11,51 TP3T, а для наконечника в форме карандаша — 6,11 TP3T. Более низкий коэффициент вариации для наконечника в форме карандаша указывает на то, что процесс конической шлифовки более воспроизводим, чем многоплоскостной процесс ланцета.
Мы также протестировали “силу сопротивления”, то есть усилие, необходимое для извлечения иглы. Это критически важно для биопсийных игл, где проблема заключается в адгезии к тканям. Наконечник ланцета имел силу сопротивления 0,12 Н, в то время как наконечник карандаша имел силу сопротивления 0,31 Н из-за большей площади поверхности, контактирующей с тканью.
Мои данные подтверждают, что процесс заточки медицинских игл должен быть проверен на соответствие конкретному клиническому показателю. Если цель — уменьшение боли, то лучше использовать наконечник ланцета. Если цель — сохранение тканей, то лучше использовать наконечник карандаша. Универсального “лучшего” наконечника не существует.
Для более подробного ознакомления с официальным стандартом тестирования я рекомендую изучить следующее: Стандарт ASTM F2878 В нем описывается метод проверки остроты игл. Кроме того, в нем также приводится следующее: Портал FDA по медицинским устройствам Предоставляет нормативно-правовой контекст для определения порядка проверки этих эксплуатационных характеристик на предмет одобрения для вывода на рынок.
Как выбрать правильную геометрию
Выбор правильной геометрии требует четкого определения клинического применения и предельной себестоимости производства. Для крупносерийного производства с низкими затратами, например, для инсулиновых ручек, предпочтительнее использовать иглу с ланцетным наконечником из-за низкого усилия введения и относительно простой двухплоскостной заточки. Стоимость одной иглы в нашем учреждении составляет приблизительно $0.08 для ланцетного наконечника против $0.15 для наконечника в форме карандаша.
При проведении анестезии, несмотря на более высокую стоимость, по умолчанию используется игла с заостренным концом, поскольку она снижает риск головной боли после пункции твердой мозговой оболочки до 50% по сравнению с иглой с косым срезом. Это подтверждается обзором Кокрейна по спинальным иглам, на который я ссылаюсь в нашей проектной документации. Тот же принцип применим и к иглы для эпидуральной пункции, где сохранение тканей имеет решающее значение для безопасности пациента.
Если вы разрабатываете иглу для конкретной процедуры, я рекомендую следующую матрицу принятия решений, основанную на моем опыте:
- Определите целевую ткань: Кожа (ланцет), твердая мозговая оболочка (карандаш), мышца (перекос).
- Определите баланс сил: Максимально допустимое усилие введения, предусмотренное конструкцией шприца.
- Оценить производственные возможности: Вы можете обеспечить соблюдение жестких допусков для наконечника ланцета?
- Провести пилотное исследование: Перед принятием решения протестируйте 50 экземпляров на реальном устройстве.
Я также советую инженерам обратить внимание на следующее: Стандарт ISO 7864:2016 Для стерильных подкожных игл этот стандарт определяет требования к размерам кончика. Этот стандарт является базовым, но он не диктует геометрию — он лишь устанавливает пределы для дефектов.
Наконец, не стоит недооценивать важность выравнивания ступицы иглы. Идеально заточенный кончик бесполезен, если игла не концентрична со ступицей. По моему опыту, большинство жалоб на “затупившуюся иглу” связаны с неправильным выравниванием ступицы, а не с поломкой кончика. Всегда измеряйте биение собранной иглы перед проверкой остроты. Это особенно важно при использовании иглы для блокады нерва, где точное позиционирование кончика имеет решающее значение для успешного проведения анестезии.
Понимание взаимосвязи между процессом шлифовки медицинских игл и получаемой в результате геометрией режущей кромки позволяет принимать обоснованные решения, улучшающие результаты лечения пациентов и сокращающие производственные отходы. Для тех, кто работает с иглы для спинальной анестезии, Выбор между режущим и нережущим наконечником напрямую влияет на клинические результаты, поэтому тщательное рассмотрение процесса шлифовки имеет первостепенное значение.

 English
 Deutsch
 Français
 Русский
 Español
 Português