Os conectores de tubos médicos são componentes de interface que unem um tubo a outro tubo, a um dispositivo ou a um ponto de acesso do paciente, mantendo a passagem de fluidos ou gases sem vazamentos. Eles se dividem em duas grandes famílias: interfaces padronizadas (Luer, espigão, rosca, desconexão rápida) que seguem padrões dimensionais publicados e interfaces personalizadas, construídas para uma geometria de dispositivo específica. Após ler este guia, você será capaz de identificar um tipo de conector pela sua geometria de acoplamento, selecionar o padrão correto para um determinado tamanho de linha e escrever uma especificação de conector personalizada que um fabricante poderá cotar sem necessidade de idas e vindas.
Índice
Como funcionam os conectores de tubos médicos
Um conector desempenha três funções simultaneamente: transfere fluido ou gás, veda a junta contra vazamentos e resiste à desconexão acidental. A vedação é criada por ajuste por interferência (uma farpa ligeiramente maior que o diâmetro interno do tubo estica a parede do tubo) ou por contato face/cônico (dois cones correspondentes se pressionam juntos, como em uma conexão cônica Luer). A retenção é independente da vedação e provém do atrito, de uma rosca, de uma trava de pressão ou de um colar.
A dimensão mais importante é a furo — o diâmetro interno da passagem. Um diâmetro interno menor que o necessário aumenta a resistência ao fluxo e pode alterar as leituras de pressão da bomba de infusão. Como regra geral, mantenha o diâmetro interno do conector igual ou maior que o diâmetro interno do tubo; nunca menor, a menos que o conector esteja intencionalmente atuando como um restritor de fluxo.
A escolha do material segue o método de esterilização e a composição química do fluido. Os materiais mais comuns para o corpo do dispositivo são policarbonato (PC), polissulfona (PSU), polipropileno (PP) e ABS. Os tubos de PVC geralmente são colados com ciclohexanona ou um adesivo de cura UV; os tubos de silicone geralmente são esticados sobre uma conexão sem adesivo. Se o conjunto for esterilizado por radiação gama, verifique a estabilidade da resina à radiação gama — o PC amarela e pode se tornar quebradiço em altas doses.
Tipos de interfaces padrão e como identificá-las
Existem conectores padrão que permitem a conexão segura de dispositivos não relacionados por qualquer operador treinado. A tabela abaixo apresenta os tipos mais comuns encontrados em linhas de manuseio de fluidos e distribuição de gases.
| Tipo de interface | Geometria de acoplamento | ID típico do tubo | Método de retenção | Referência principal |
|---|---|---|---|---|
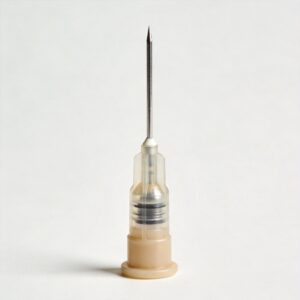
| Encaixe Luer | Cone cônico 6% | Cubo rígido, sem câmara de ar | Apenas fricção | ISO 80369-7 |
| Trava Luer | Cônico + rosca externa | Cubo rígido, sem câmara de ar | Colar roscado | ISO 80369-7 |
| farpa / farpa de mangueira | Cones escalonados | 1,6–12,7 mm (1/16–1/2 pol.) | Interferência + grampo | Ficha técnica do fabricante |
| Porta roscada | Rosca UNF / métrica + anel de vedação | 3–25 mm | Torque | SAE J1926 / ISO 6149 |
| Conexão rápida | Trava + vedação frontal | 3–12 mm | Fecho de pressão, liberação por botão. | Série ISO 80369 |
| Junta soldada/colada | diâmetro externo do tubo correspondente | Qualquer | Soldagem térmica ou por solvente | ISO 11607 (contexto de embalagem) |
Identificar um conector em 60 segundos
- Meça o menor diâmetro interno com um paquímetro. Esse é o diâmetro do furo.
- Observe a parte externa: se você vir um conector cônico 6% com uma trava giratória, trata-se de um conector Luer Lock; um conector cônico sem trava é um conector Luer Slip.
- Se você vir anéis ou degraus empilhados, conte-os — isso é uma farpa, e a contagem indica a faixa de diâmetro interno do tubo.
- Se você vir uma rosca reta ou cônica com um anel de borracha na base, trata-se de uma porta roscada com vedação frontal por anel O.
- Se houver uma manga com mola ou um botão de pressão, trata-se de um sistema de desconexão rápida.
Note que a norma ISO 80369 substituiu a antiga série ISO 594 e, crucialmente, separou os conectores por aplicação clínica para evitar conexões incorretas entre linhas não relacionadas (por exemplo, uma linha de alimentação enteral e uma linha intravenosa). A FDA (Food and Drug Administration) dos EUA reconhece essa norma e publicou orientações sobre como reduzir conexões incorretas de tubos — veja o guia. Página da FDA sobre como reduzir conexões incorretas de tubos. Para obter informações sobre a norma em si, consulte: ISO 80369-7.
Como especificar um conector personalizado: passo a passo
Você precisa de um conector personalizado quando nenhuma peça padrão se encaixa nas especificações, quando o dispositivo requer uma codificação exclusiva para evitar conexões cruzadas ou quando uma peça comercial adiciona muito volume morto. Siga estas etapas em ordem; cada uma gera uma linha da especificação.
- Primeiro, corrija o caminho do fluido. Registre o diâmetro interno, o comprimento total e o volume morto alvo em microlitros. O volume morto é o fluido retido entre a extremidade do tubo e a saída do conector; meça-o enchendo o conector com água e pesando a massa deslocada (1 mg ≈ 1 µL).
- Escolha o método de selagem. Use uma conexão de interferência para PVC flexível ou silicone com diâmetro interno inferior a 8 mm. Use um anel de vedação frontal para tubos rígidos ou qualquer linha com pressão acima de 2 bar. Use uma junta soldada quando forem necessários volume morto zero e risco de vazamento zero.
- Escolha o método de retenção. A fricção por si só é aceitável apenas para mangueiras que nunca são puxadas. Adicione uma rosca para mangueiras com pressão acima de 1 bar. Adicione uma trava para mangueiras que os operadores conectam e desconectam mais de 50 vezes.
- Defina a chaveamento. Se a linha nunca puder se conectar com uma linha vizinha, especifique uma quantidade única de terminais, um ângulo de terminal ou uma cor. Documente o ângulo em graus a partir de uma referência, não na “posição A”.”
- Escolha a resina e o método de esterilização em conjunto. Informe a resina, a dose de esterilização (por exemplo, 25 kGy gama) e o número máximo de ciclos de esterilização. Isso evita a necessidade de troca de material em um momento posterior.
- Defina os critérios de teste. Escreva três números no desenho: pressão de ruptura, taxa de vazamento na pressão de trabalho e força de desprendimento. Os valores iniciais típicos são: 2 vezes a pressão de trabalho para a pressão de ruptura, ausência de bolhas visíveis na pressão de trabalho por 60 segundos e força de desprendimento mínima de 15 N para tubulações com diâmetro interno inferior a 6 mm.
- Solicite um relatório de inspeção do primeiro artigo. Solicite os resultados dimensionais do furo, ângulo de conicidade e passo da rosca, além dos valores reais de resistência à ruptura e ao arrancamento do lote de amostras.
Para um exemplo prático: uma linha de drenagem de silicone com diâmetro interno de 4,8 mm e pressão de trabalho de 0,5 bar. Diâmetro = 4,8 mm, volume morto alvo inferior a 200 µL, vedação = espigão de dois estágios, retenção = espigão mais ranhura para abraçadeira, resina = polissulfona (esterilizada a vapor a 134 °C), encaixe = trava única de 30°, critérios de teste = ruptura a 1,5 bar, ausência de vazamento a 0,5 bar por 60 s, tração de 20 N. Essa é uma especificação completa e cotável em sete linhas.
Erros comuns e como corrigi-los
Erro 1: Comparar o diâmetro externo (DE) do tubo com o diâmetro interno (DI). Sintoma: o tubo desliza facilmente sobre a farpa, mas apresenta vazamento a 1 bar. Causa: a farpa foi dimensionada para o diâmetro externo do tubo, portanto não há interferência. Solução: meça o diâmetro interno do tubo com um paquímetro e selecione uma farpa cujo degrau maior seja de 5 a 101 TP3T maior que esse diâmetro interno. Para um tubo com diâmetro interno de 6,4 mm, o degrau maior da farpa deve ser de aproximadamente 6,7 a 7,0 mm.
Erro 2: Ignorar o volume morto em linhas de baixo fluxo. Sintoma: a administração do medicamento atrasa-se em vários segundos em relação ao comando da bomba, ou dois fluidos misturam-se no conector. Causa: um conector com uma cavidade interna ampla retém fluido que não é deslocado. Solução: calcule o volume morto antes de selecionar o conector e opte por um modelo de passagem direta ou com cavidade reduzida. Um conector com capacidade para 500 µL a uma taxa de fluxo de 1 mL/h adiciona 30 minutos de atraso.
Erro 3: Especificar um material que falha após a esterilização. Sintoma: surgem fissuras na base da farpa de duas a quatro semanas após a esterilização por raios gama. Causa: tensão residual somada à fragilização induzida por radiação. Solução: utilizar uma resina resistente à radiação, realizar um recozimento da peça antes da esterilização ou optar pela esterilização a vapor ou por óxido de etileno (EtO). Sempre solicite os dados de estabilidade à radiação gama do fornecedor da resina antes da fabricação das ferramentas.
Erro 4: Usar um conector padrão em uma aplicação não padrão. Sintoma: uma linha de alimentação conectada a uma linha intravenosa. Causa: ambas utilizam a mesma geometria Luer antiga. Solução: adotar a peça ISO 80369 específica para essa aplicação clínica ou adicionar um mecanismo de encaixe mecânico que impossibilite fisicamente a conexão entre as peças incompatíveis.
Erro 5: Ausência de número de destacamento ou ruptura no desenho. Sintoma: o primeiro lote de produção é aprovado, o terceiro lote apresenta separação em campo. Causa: o fornecedor alterou a resina ou as ferramentas de fixação sem definir um limite de aceitação para reprovação. Solução: incluir a pressão de ruptura, a taxa de vazamento e a força de desprendimento no desenho como valores de aprovação/reprovação e exigir esses valores em todos os certificados de lote.
Perguntas frequentes
Qual a diferença entre um conector Luer Slip e um conector Luer Lock? Ambos utilizam o mesmo cone cônico 6%, portanto, a vedação é a mesma. A conexão Luer Slip depende apenas do atrito e pode se soltar sob pressão. Já a conexão Luer Lock possui uma rosca externa e uma trava que se aperta com um parafuso, resistindo muito melhor à pressão e a puxões acidentais. Utilize a conexão Luer Lock para pressões acima de aproximadamente 1 bar ou para qualquer dispositivo que se mova enquanto estiver conectado.
Como sei qual o tamanho do conector que preciso para o meu tubo? Meça o diâmetro interno do tubo, não o externo. Escolha uma farpa cujo degrau maior seja de 5 a 101 TP3T maior que esse diâmetro interno. Se o diâmetro interno do seu tubo for 3,2 mm, procure uma farpa com o degrau maior entre 3,4 mm e 3,5 mm. Se o tubo deslizar sem resistência, a farpa é pequena demais.
Posso esterilizar um conector mais de uma vez? Somente se a resina e o projeto forem validados para isso. A maioria dos conectores de uso único é validada para um ciclo de esterilização. A autoclavagem repetida degrada o policarbonato e pode deformar a extremidade cônica, o que compromete a vedação. Se precisar reutilizar o conector, especifique o número de ciclos no desenho e exija testes de ciclo.
Quando é que um conector personalizado realmente vale a pena? Quando uma peça padrão falha em um dos três testes: não se encaixa no invólucro, possui volume morto excessivo ou pode ser conectada incorretamente a uma linha adjacente. Se nenhuma dessas três situações se aplicar, uma peça padrão é mais barata, mais rápida de obter e já foi validada.
Que testes devo exigir em um lote de conectores? No mínimo: verificação dimensional do furo e do cone, teste de vazamento à pressão de trabalho por 60 segundos, teste de ruptura a 2 vezes a pressão de trabalho e força de arrancamento. Solicite os valores brutos, não apenas um carimbo de aprovação, para que você possa analisá-los em diferentes lotes.
Onde posso encontrar as normas oficiais para conectores? A série ISO 80369 abrange conectores de pequeno diâmetro para aplicações clínicas e está disponível através da Página do comitê técnico da ISO. Nos Estados Unidos, a base de dados de normas consensuais reconhecidas pela FDA lista qual edição está atualmente aceita.


 English
 Deutsch
 Français
 Русский
 Español
 Português